


Introduzzjoni
Il-produzzjoni moderna tal-folji tal-metall tiddependi fuq proċessi li jistgħu jwasslu tolleranzi stretti, tibdil veloċi, u kwalità ripetibbli, speċjalment għal partijiet kumplessi. Qtugħ bil-Laser ta' Preċiżjoni jissodisfa dawk id-domandi billi juża raġġ iffukat u kkontrollat mill-kompjuter biex jaqta’ l-metall b’eżattezza eċċezzjonali u distorsjoni minima tal-materjal. Dan l-artiklu jispjega kif jaħdem il-proċess, għaliex jegħleb ħafna metodi konvenzjonali tat-tqattigħ, u fejn joħloq l-aktar valur fil-flussi tax-xogħol tal-fabbrikazzjoni. Jistabbilixxi wkoll il-vantaġġi ewlenin li l-qarrejja għandhom jifhmu wara: veloċità, konsistenza, flessibilità tad-disinn, u l-abbiltà li jappoġġja industriji li jeħtieġu truf nodfa u kontroll dimensjonali affidabbli.
Għaliex il-Qtugħ bil-Laser ta' Preċiżjoni Huwa Vantaġġ Strateġiku
Qtugħ bil-Laser ta' Preċiżjoni ttrasforma fundamentalmentfabbrikazzjoni tal-folji tal-metall, li joffri metodu kkontrollat ħafna u mingħajr kuntatt għat-tqattigħ tal-materjali. Billi juża raġġ ta' dawl iffukat ħafna, din it-teknoloġija tikseb preċiżjoni dimensjonali eżatta mingħajr l-użu fiżiku assoċjat mal-għodda mekkanika tradizzjonali.
F'era fejn il-katini tal-provvista globali jitolbu aġilità u preċiżjoni, l-adozzjoni ta' profiling bil-lejżer avvanzat tipprovdi lill-manifatturi b'vantaġġ kompetittiv distint. Il-kapaċità li wieħed jimxi malajr mid-disinn diġitali għall-prototip fiżiku telimina dewmien estensiv fl-għodda, u b'hekk tippermetti ħin aktar mgħaġġel għas-suq għal komponenti ġeometriċi kumplessi.
Kif it-tqattigħ bil-lejżer ta' preċiżjoni jtejjeb il-veloċità u l-konsistenza
L-integrazzjoni tal-kontroll numeriku tal-kompjuter (CNC) ma' sistemi avvanzati tal-lejżer tagħti veloċità ta' produzzjoni bla preċedent u konsistenza minn parti għal parti. B'differenza mill-preses mekkaniċi li jeħtieġu bidliet fiżiċi fid-die, Qtugħ bil-Laser ta' Preċiżjoni tranżizzjonijiet bla xkiel bejn profili distinti ta' partijiet bl-użu ta' fajls diġitali.
Dan il-fluss tax-xogħol diġitali jissarraf f'veloċitajiet ta' produzzjoni notevoli. Pereżempju, sistemi moderni tal-lejżer tal-fibra jistgħu jiksbu veloċitajiet ta' qtugħ li jaqbżu l-40 metru fil-minuta meta jipproċessaw metalli ta' daqs irqiq (taħt iż-2 mm). Barra minn hekk, in-natura mingħajr kuntatt tal-proċess tiżgura preċiżjoni ripetittiva li spiss tinżamm għal ±0.05 mm, u b'hekk telimina kważi kompletament id-drift dimensjonali kkawżat mill-użu tal-għodda fuq produzzjoni mtawla.
Liema industriji jiddependu fuq qtugħ bil-lejżer ta' preċiżjoni
It-tolleranzi stretti u l-irfinar nadif tat-truf miksuba permezz ta' Qtugħ bil-Laser ta' Preċiżjoni jagħmluha indispensabbli f'setturi regolati ħafna u kritiċi għall-prestazzjoni.
L-industrija aerospazjali tiddependi ħafna fuq din it-teknoloġija biex timmanifattura komponenti ħfief u ta’ saħħa għolja tal-aluminju u tat-titanju b’distorsjoni termali minima. Bl-istess mod, is-settur tal-apparati mediċi juża t-tqattigħ bil-lejżer għal strumenti kirurġiċi u apparati impjantabbli, fejn hija meħtieġa aderenza stretta mal-linji gwida internazzjonali tal-kwalità, bħal dawk stabbiliti minn ISO, huwa obbligatorju. Il-manifatturi tal-karozzi jisfruttaw ukoll il-proċess biex jipproduċi prototipi ta' parentesi strutturali u komponenti tal-egżost malajr qabel ma jimpenjaw ruħhom għal għodod tal-istampar ta' volum għoli.
X'inhu l-Qtugħ bil-Laser ta' Preċiżjoni u Kif Jaħdem il-Proċess
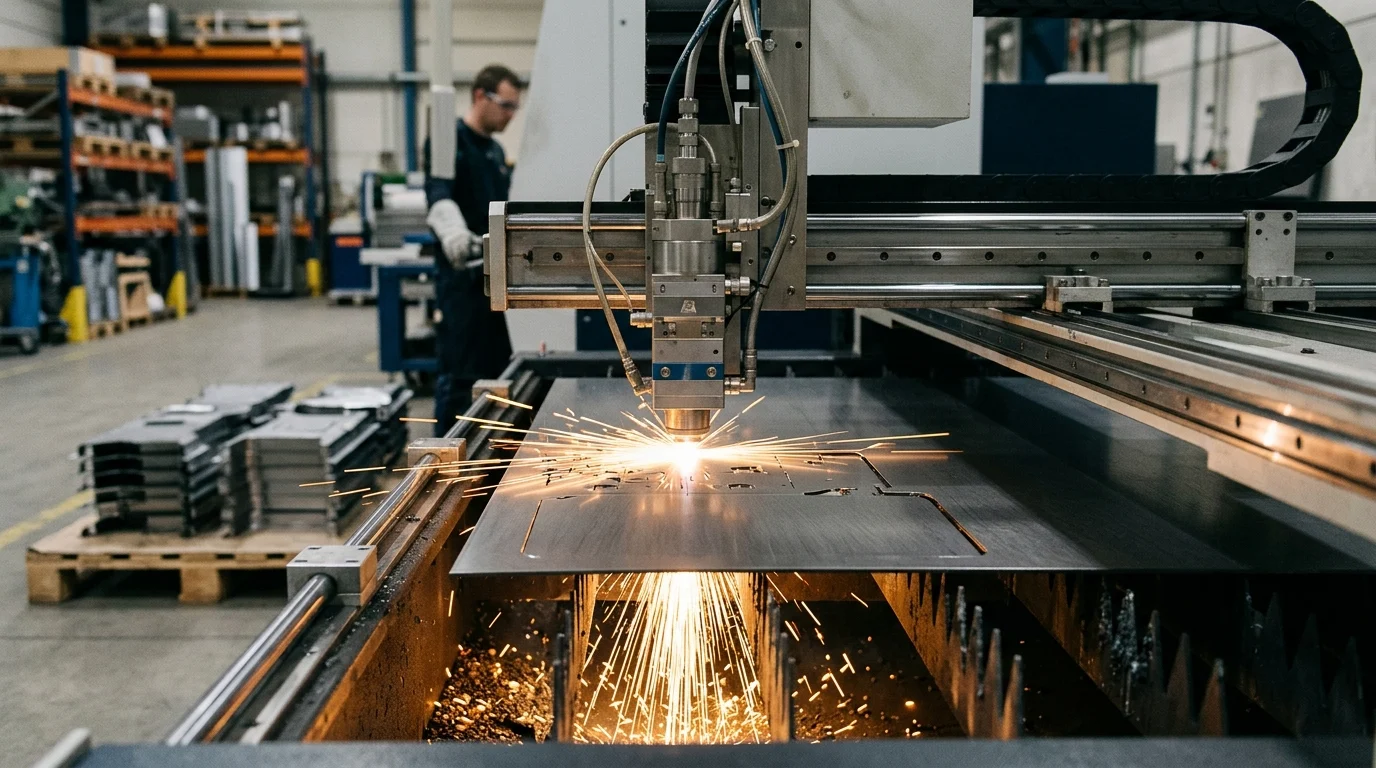
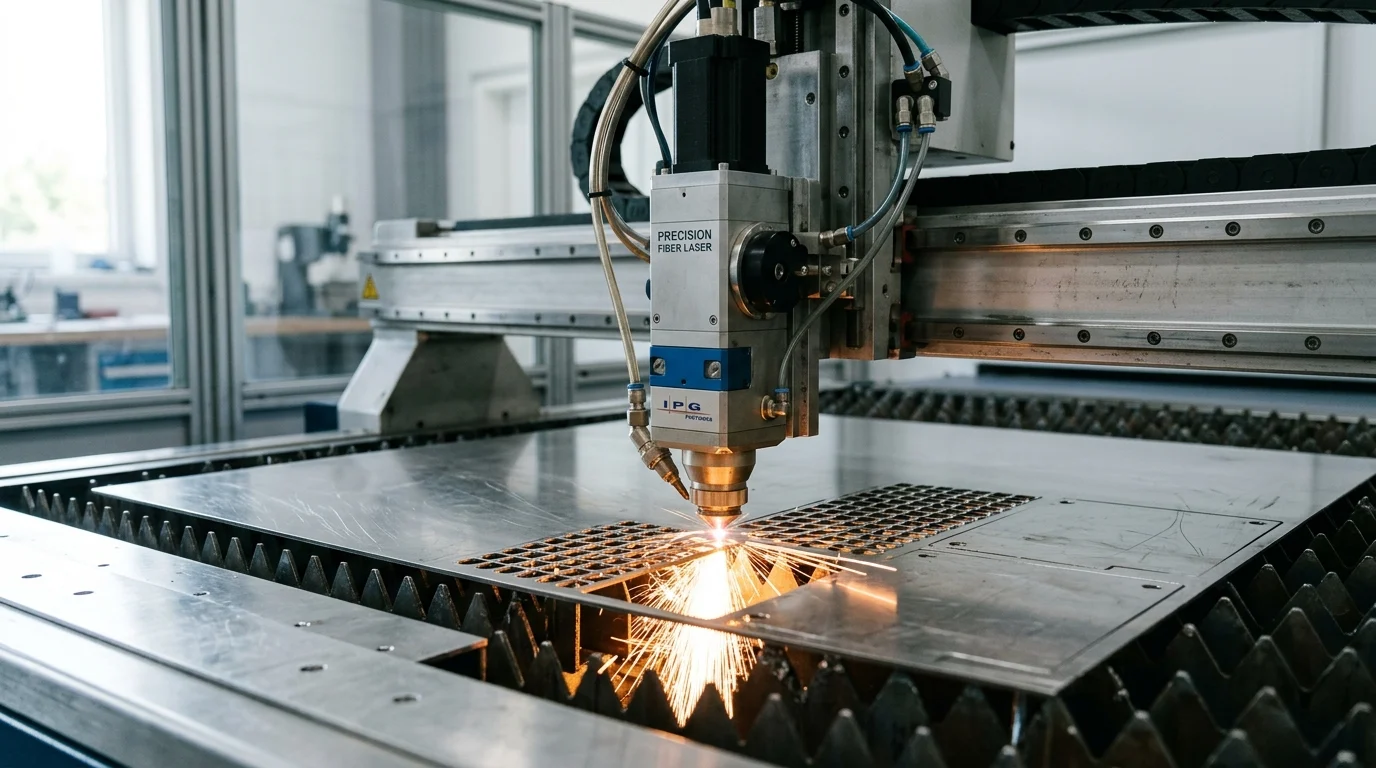
Fil-qalba tiegħu, Qtugħ bil-Laser ta' Preċiżjoni jinvolvi l-ġenerazzjoni ta' raġġ tal-lejżer ta' qawwa għolja, li jiffokah permezz ta' serje ta' lentijiet jew fibra ottika, u jidderieġih fuq biċċa tax-xogħol tal-folja tal-metall. L-enerġija kkonċentrata ssaħħan malajr il-materjal sal-punt tat-tidwib jew tal-vaporizzazzjoni tiegħu, filwaqt li gass attiv ta' assistenza jneħħi l-materjal imdewweb miż-żona tal-qtugħ.
Din l-applikazzjoni lokalizzata ta' sħana estrema tippermetti disinji kumplessi li jkunu impossibbli li jinkisbu b'xfafar jew puntelli mekkaniċi, filwaqt li tinżamm l-integrità strutturali tal-metall tal-madwar.
Kif is-sors tal-lejżer, il-gass ta' assistenza, u l-ipprogrammar CNC jaffettwaw ir-riżultati
L-interazzjoni bejn is-sors tal-lejżer, il-gass ta' assistenza, u l-ipprogrammar tas-CNC tiddetta l-kwalità finali tat-tqattigħ. Il-lejżers tal-fibra, li joperaw f'tul ta' mewġa ta' madwar 1.06 mikrometri, huma assorbiti ħafna mill-metalli, u dan jagħmilhom eċċezzjonalment effiċjenti għat-tqattigħ ta' materjali riflettivi bħall-aluminju u r-ram isfar. Il-lejżers tas-CO2, li joperaw f'10.6 mikrometri, jibqgħu vijabbli għal pjanċi eħxen u mhux metalli.
Il-gassijiet ta' assistenza għandhom rwol daqstant kritiku. L-ossiġnu spiss jintuża bħala gass ta' assistenza għall-azzar ħafif għaliex joħloq reazzjoni eżotermika li taċċellera l-proċess tat-tqattigħ. Bil-maqlub, in-nitroġenu bi pressjoni għolja jintuża għal azzar inossidabbli u aluminju biex jipproteġi t-tarf imsaħħan mill-ossidazzjoni, u b'hekk jirriżulta f'finitura nadifa u lesta għall-iwweldjar. Il-programm CNC jikkoordina r-rata preċiża tal-għalf u l-pożizzjoni fokali meħtieġa biex jottimizza dawn il-varjabbli.
| Karatteristika | Laser tal-Fibra (Stat Solidu) | Laser tas-CO2 (Gass) |
|---|---|---|
| Tul tal-mewġa | ~1.06 µm | ~10.6 µm |
| L-Aħjar Adattat Għal | Folja tal-metall irqiqa sa medja, metalli riflettivi | Pjanċa ħoxna, mhux metalli (injam, akriliku) |
| Effiċjenza fl-Enerġija | Għoli (sa 30% effiċjenza tal-plagg tal-ħajt) | Inqas (tipikament 10-15%) |
| Manutenzjoni | Baxx (l-ebda mirja li tiċċaqlaq fil-mogħdija tar-raġġ) | Għoli (jeħtieġ allinjament tal-mera u sostituzzjoni tal-gass) |
Liema passi tal-proċess jiddefinixxu t-tqattigħ bil-lejżer ta' preċiżjoni
Il- Qtugħ bil-Laser ta' Preċiżjoni Il-fluss tax-xogħol huwa definit minn sekwenza ta’ passi diġitali u fiżiċi kkontrollati ħafna. Jibda bid-disinn assistit mill-kompjuter (CAD), fejn l-inġiniera jabbozzaw il-ġeometrija 2D jew 3D tal-parti. Dan il-mudell diġitali mbagħad jiġi importat fis-softwer tal-manifattura assistita mill-kompjuter (CAM).
Is-softwer CAM jittraduċi l-ġeometrija f'kodiċi-G, li jiddetta l-movimenti eżatti tal-magna. L-operaturi mbagħad iwettqu s-setup tal-materjal, u jiżguraw li l-folja tal-metall tkun imwaħħla sew fuq is-sodda tat-tqattigħ. Ladarba jibda ċ-ċiklu, il-lejżer jittaqqab il-materjal u jsegwi l-mogħdija tal-għodda pprogrammata. Fl-aħħarnett, il-partijiet maqtugħin jiġu magħżula u spezzjonati biex tiġi żgurata konformità mal-mudell diġitali oriġinali.
Liema speċifikazzjonijiet huma l-aktar importanti
L-inġiniera u t-timijiet tal-akkwist iridu jevalwaw diversi speċifikazzjonijiet kritiċi meta jużaw Qtugħ bil-Laser ta' PreċiżjoniIl-wisa' tal-kerf—l-ammont ta' materjal imneħħi mir-raġġ tal-lejżer—hija kruċjali għal nesting strett u dettalji kumplessi, tipikament tvarja minn 0.1 mm sa 0.3 mm skont il-ħxuna tal-materjal u t-tul fokali.
Speċifikazzjoni vitali oħra hija ż-żona affettwata mis-sħana (HAZ). Filwaqt li t-tqattigħ bil-lejżer huwa lokalizzat ħafna, il-metall biswit xorta jesperjenza ċikliżmu termali, li jista' jbiddel il-proprjetajiet metallurġiċi tiegħu. Il-minimizzazzjoni tal-HAZ hija kruċjali għal partijiet li se jgħaddu minn iffurmar sussegwenti jew tagħbija ta' għeja. Fl-aħħar nett, il-metriċi tal-eżattezza pożizzjonali u tar-ripetibbiltà jiddettaw jekk il-karatteristiċi tal-qtugħ humiex se jallinjaw sew waqt l-assemblaġġ finali.
Kif il-Qtugħ bil-Laser ta' Preċiżjoni Jikkompara ma' Metodi Oħra ta' Qtugħ
Filwaqt li Qtugħ bil-Laser ta' Preċiżjoni Huwa versatili ħafna u adottat b'mod wiesa', jeżisti fi ħdan ekosistema usa' ta' teknoloġiji industrijali tat-tqattigħ. Il-fehim ta' kif jitqabbel ma' metodi alternattivi—bħal qtugħ bil-plażma, qtugħ bil-ġett tal-ilma, u titqib mekkaniku—huwa essenzjali għall-ottimizzazzjoni tal-ekonomija tal-produzzjoni u l-kwalità tal-partijiet.
Liema punti ta' paragun huma l-aktar importanti
Meta jqabblu l-metodoloġiji tat-tqattigħ, l-inġiniera għandhom jevalwaw it-tolleranza dimensjonali, il-finitura tat-tarf, l-impatt termali, u l-veloċità tal-ipproċessar.
| Metodu ta' Qtugħ | Tolleranza Tipika | Żona Affettwata mis-Sħana (HAZ) | Kwalità tat-Tarf | Ħxuna Ottimali tal-Materjal |
|---|---|---|---|---|
| Laser ta' Preċiżjoni | ±0.05 mm sa ±0.1 mm | Minimali | Eċċellenti (lixxa, vertikali) | 0.5 mm sa 25 mm |
| Qtugħ tal-Plażma | ±0.3 mm sa ±0.5 mm | Sinifikanti | Moderat (xi ħmieġ/miżbla) | 10 mm sa 50 mm+ |
| Qtugħ bil-Ġett tal-Ilma | ±0.1 mm sa ±0.2 mm | Xejn (proċess kiesaħ) | Eċċellenti (l-ebda distorsjoni termali) | 5 mm sa 150 mm+ |
| Ippanċjar CNC | ±0.1 mm | Xejn | Tajjeb (jista' jkun jeħtieġ tneħħija tal-grad) | 0.5 mm sa 6 mm |
Kif turi t-tabella, Qtugħ bil-Laser ta' Preċiżjoni joffri l-aħjar bilanċ ta' tolleranzi stretti u kwalità għolja tat-tarf għal folji tal-metall ta' daqs irqiq sa medju, filwaqt li t-tqattigħ bil-ġett tal-ilma huwa strettament neċessarju biss meta d-distorsjoni termali trid tiġi evitata kompletament.
Liema kompromessi jaffettwaw l-ispiża, il-flessibbiltà, u l-firxa tal-materjali
L-għażla tat-teknoloġija tat-tqattigħ tinvolvi kompromessi inerenti. It-tqattigħ bil-plażma ġeneralment jinvolvi spejjeż operattivi u investiment kapitali aktar baxxi milli lejżers tal-fibra b'qawwa għolja, u dan jagħmilha ekonomikament favorevoli għall-azzar strutturali tqil fejn tolleranza ta' ±0.5 mm hija aċċettabbli. Madankollu, il-plażma titħabat ma' ġeometriji kumplessi u tħalli HAZ prominenti.
It-tqattigħ bil-ġett tal-ilma jipprovdi flessibilità immensa rigward il-firxa tal-materjal, kapaċi li jaqta’ titanju ħoxnin, ċeramika, u kompożiti mingħajr ma jbiddel it-tempera tal-materjal. Il-kompromess huwa l-veloċità; il-ġett tal-ilma huwa sostanzjalment aktar bil-mod u aktar għali għal kull pulzier ta’ qtugħ mit-tqattigħ bil-lejżer. It-titqib mekkaniku joffri veloċità eċċellenti għal partijiet b’disinji ta’ toqob ripetittivi u jippermetti l-iffurmar 3D (bħal louvers) fl-istess setup, iżda huwa limitat minn restrizzjonijiet tal-għodda u ma jistax jaqbel mal-flessibilità tal-lejżer għal kontorni ta’ forma ħielsa.
Dak li Jiddetermina l-Kwalità, l-Ispiża, u l-Effiċjenza tal-Produzzjoni
Il-vijabbiltà kummerċjali ta' Qtugħ bil-Laser ta' Preċiżjoni jiddependi fuq bilanċjar bir-reqqa tal-varjabbli operattivi. Filwaqt li t-teknoloġija hija intrinsikament preċiża, l-ispiża finali għal kull parti u r-rendiment ġenerali tal-kwalità huma influwenzati ħafna mid-dinamika tal-materjal, l-ottimizzazzjoni tas-softwer, u l-manutenzjoni tat-tagħmir.
Kif il-materjal, il-ħxuna, in-nesting, u l-kapaċità tal-magna jaffettwaw il-produzzjoni
L-għażla tal-materjal u l-ħxuna tal-folja jiddettaw fundamentalment il-parametri tat-tqattigħ meħtieġa u l-effiċjenza tal-produzzjoni li tirriżulta. Il-lejżers moderni tal-fibra, li ġeneralment ivarjaw minn 4kW sa 12kW f'ambjenti industrijali, jistgħu jipproċessaw mingħajr sforz azzar ħafif sa 25 mm ħxuna. Madankollu, il-veloċitajiet tat-tqattigħ jonqsu esponenzjalment hekk kif tiżdied il-ħxuna, u dan jaffettwa direttament l-ispejjeż tas-siegħa tal-magna.
L-effiċjenza tal-produzzjoni tiddependi ħafna wkoll fuq is-softwer tan-nesting. In-nesting algoritmiku avvanzat jista' jottimizza t-tqegħid tal-partijiet fuq folja waħda tal-metall, u spiss inaqqas il-materjal tal-fdal b'15% sa 20% meta mqabbel ma' layouts manwali. Barra minn hekk, il-kapaċità tal-magna nnifisha—bħal muturi tas-sewqan lineari kontra sistemi tradizzjonali ta' rack-and-pinion—tiddetermina kemm malajr ir-ras tal-lejżer tista' taċċellera u tnaqqas il-veloċità madwar kantunieri qawwija mingħajr ma titlef il-preċiżjoni.
Liema riskji ta' kwalità għandhom jevalwaw ix-xerrejja
Minkejja n-natura awtomatizzata tat-tqattigħ bil-lejżer ta' preċiżjoni, ix-xerrejja għandhom jibqgħu viġilanti rigward riskji speċifiċi ta' kwalità. L-akkumulazzjoni tal-ħmieġ—il-metall imdewweb risolidifikat li jeħel mat-tarf t'isfel tal-qtugħ—tista' sseħħ jekk il-pressjoni tal-gass ta' assistenza jew il-veloċità tat-tqattigħ ma jkunux kalibrati sew, u dan jirrikjedi proċessi għaljin. operazzjonijiet sekondarji ta' tneħħija tal-grad.
Id-distorsjoni termali hija riskju sinifikanti ieħor, partikolarment meta jinqatgħu folji rqaq b'konċentrazzjonijiet densi ta' karatteristiċi. Dħul eċċessiv ta' sħana jista' jikkawża li l-folja tal-metall titgħawweġ, u b'hekk il-parti toħroġ mit-tolleranza. Ix-xerrejja għandhom jevalwaw ukoll il-potenzjal għal mikro-qsim fiż-żona affettwata mis-sħana, speċjalment fi azzar b'livell għoli ta' karbonju u ligi speċjalizzati tal-ajruspazju. Proċessi kalibrati sew għandhom iżommu r-rati tad-difetti strettament taħt il-limitu ta' 1%.
Kif tivvaluta l-kapaċità tal-fornitur
L-evalwazzjoni ta' fornitur tal-fabbrikazzjoni tal-folji tal-metall teħtieġ li tħares lil hinn mil-lista tal-makkinarju tagħhom. L-impenn ta' fornitur lejn il-kwalità ħafna drabi jintwera permezz tal-aderenza tagħhom għal sistemi internazzjonali ta' ġestjoni tal-kwalità, bħall-istandards ippubblikati minn ISO.
Ix-xerrejja għandhom jivvalutaw il-protokolli ta' manutenzjoni preventiva tal-fornitur; l-ottika tal-lejżer u ż-żennuni tat-tqattigħ għandhom jinżammu bir-reqqa biex jipprevjenu d-diverġenza tar-raġġ u d-degradazzjoni tat-tqattigħ. Barra minn hekk, l-evalwazzjoni tal-proċessi ta' spezzjoni tal-materja prima ta' fornitur tiżgura li l-varjazzjonijiet fil-ħxuna tal-folja tal-metall jew is-sadid tal-wiċċ ma jikkompromettux l-istabbiltà tal-proċess tat-tqattigħ bil-lejżer.
Kif Tiddeċiedi Meta l-Qtugħ bil-Laser ta' Preċiżjoni Huwa t-Tajjeb
Id-determinazzjoni tal-metodu ottimali tal-manifattura teħtieġ ħarsa olistika taċ-ċiklu tal-ħajja tal-proġett. Filwaqt li t-tqattigħ bil-lejżer ta' preċiżjoni huwa teknoloġija kapaċi ħafna, mhuwiex soluzzjoni universali għal kull rekwiżit ta' fabbrikazzjoni tal-metall. L-inġiniera u l-professjonisti tal-akkwist iridu jallinjaw il-punti sodi tat-teknoloġija mar-restrizzjonijiet speċifiċi tal-proġett tagħhom.
Liema applikazzjonijiet huma l-aktar adattati għat-tqattigħ bil-lejżer ta' preċiżjoni
It-tqattigħ bil-lejżer ta' preċiżjoni jispikka f'ambjenti ta' produzzjoni ta' volum baxx sa medju, tipikament ivarja minn 100 sa 5,000 unità. F'dawn ix-xenarji, l-eliminazzjoni tal-ispejjeż tal-għodda iebsa tagħmel it-tqattigħ bil-lejżer ekonomiku ħafna. Hija l-għażla ewlenija għal applikazzjonijiet li jeħtieġu ġeometriji kumplessi, kantunieri interni li jaqtgħu, u qtugħ ikkumplikat li jkun diffiċli jew impossibbli li jittaqqbu.
Il-proċess huwa wkoll idealment adattat għal prototipazzjoni rapida u fażijiet ta' disinn iterattivi. Minħabba li l-bidliet fid-disinn jeħtieġu biss fajl CAD diġitali aġġornat minflok forom fiżiċi ġodda, l-inġiniera jistgħu jittestjaw iterazzjonijiet multipli ta' parti f'ġurnata waħda, u b'hekk jaċċelleraw drastikament iċ-ċiklu tal-iżvilupp tal-prodott.
Liema kriterji ta' deċiżjoni jgħinu biex jibbilanċjaw it-tolleranza, l-ispiża, u l-ħin taċ-ċomb
Id-deċiżjoni finali tiddependi fuq il-bilanċjar tar-rekwiżiti tat-tolleranza dimensjonali kontra l-ispiża u l-ħin taċ-ċomb. Jekk komponent jeħtieġ tolleranzi aktar stretti minn ±0.05 mm, jistgħu jkunu meħtieġa operazzjonijiet sekondarji ta' makkinar irrispettivament mill-metodu tat-tqattigħ użat. Bil-maqlub, jekk it-tolleranzi jkunu laxki u l-materjal ikun eċċezzjonalment oħxon, it-tqattigħ bil-plażma jista' joffri rotta aktar kosteffettiva.
Il-volum spiss ikun il-fattur deċiżiv aħħari. Għal produzzjoni ta' 500 unità, it-tqattigħ bil-lejżer ta' preċiżjoni jipprovdi l-inqas spiża għal kull parti minħabba l-amortizzazzjoni żero tal-għodda. Madankollu, jekk il-proġett jikber għal 100,000 unità, il-veloċità taċ-ċiklu enormi ta' die tal-istampar progressiv faċilment tikkumpensa l-investiment inizjali tiegħu ta' $10,000 sa $50,000 fl-għodda, u b'hekk it-tqattigħ bil-lejżer ma jkunx ekonomikament vijabbli għal dik l-iskala speċifika ta' produzzjoni tal-massa. L-evalwazzjoni ta' dawn il-limiti tiżgura li l-kapital jiġi skjerat b'mod effiċjenti matul iċ-ċiklu tal-ħajja tal-prodott.
Punti Ewlenin
- L-aktar konklużjonijiet u raġunijiet importanti għat-Tqattigħ bil-Laser ta' Preċiżjoni
- Speċifikazzjonijiet, konformità, u kontrolli tar-riskju li jiswew li jiġu vvalidati qabel ma timpenja ruħek
- Passi prattiċi li jmiss u twissijiet li l-qarrejja jistgħu japplikaw immedjatament
Mistoqsijiet Frekwenti
Liema materjali huma l-aktar adattati għat-tqattigħ bil-lejżer ta' preċiżjoni?
Jaħdem tajjeb ħafna fuq l-azzar inossidabbli, l-aluminju, l-azzar ħafif, ir-ram isfar, u l-folja tal-metall irqiqa sa medja fejn huma meħtieġa tolleranzi stretti u truf nodfa.
Kemm hu preċiż it-tqattigħ bil-lejżer ta' preċiżjoni?
Sistemi moderni tal-lejżer CNC spiss iżommu tolleranzi ta' madwar ±0.05 mm, skont it-tip ta' materjal, il-ħxuna, u l-ġeometrija tal-parti.
Meta għandi nagħżel in-nitroġenu minflok il-gass li jgħin bl-ossiġnu?
Uża n-nitroġenu għall-azzar inossidabbli u l-aluminju meta jkollok bżonn truf ħielsa mill-ossidu u lesti għall-iwweldjar; uża l-ossiġnu għall-azzar ħafif meta l-prijorità tkun li tqatta' aktar malajr.
Jista' Mingli Metal jappoġġja prototipazzjoni veloċi bit-tqattigħ bil-lejżer?
Iva. Il-fluss tax-xogħol diġitali CAD/CAM ta' Mingli Metal jgħin biex id-disinji jiċċaqalqu biex jinqatgħu l-partijiet malajr mingħajr ma tistenna għodda iebsa.
Għaliex it-tqattigħ bil-lejżer ta' preċiżjoni huwa aħjar mill-għodda mekkanika għal partijiet kumplessi?
Ma jeħtieġx kuntatt, ma jeħtieġ l-ebda forom, jibdel il-profili permezz ta' fajl diġitali, u jipproduċi forom kumplessi b'truf konsistenti u inqas varjazzjoni fl-użu tal-għodda.