


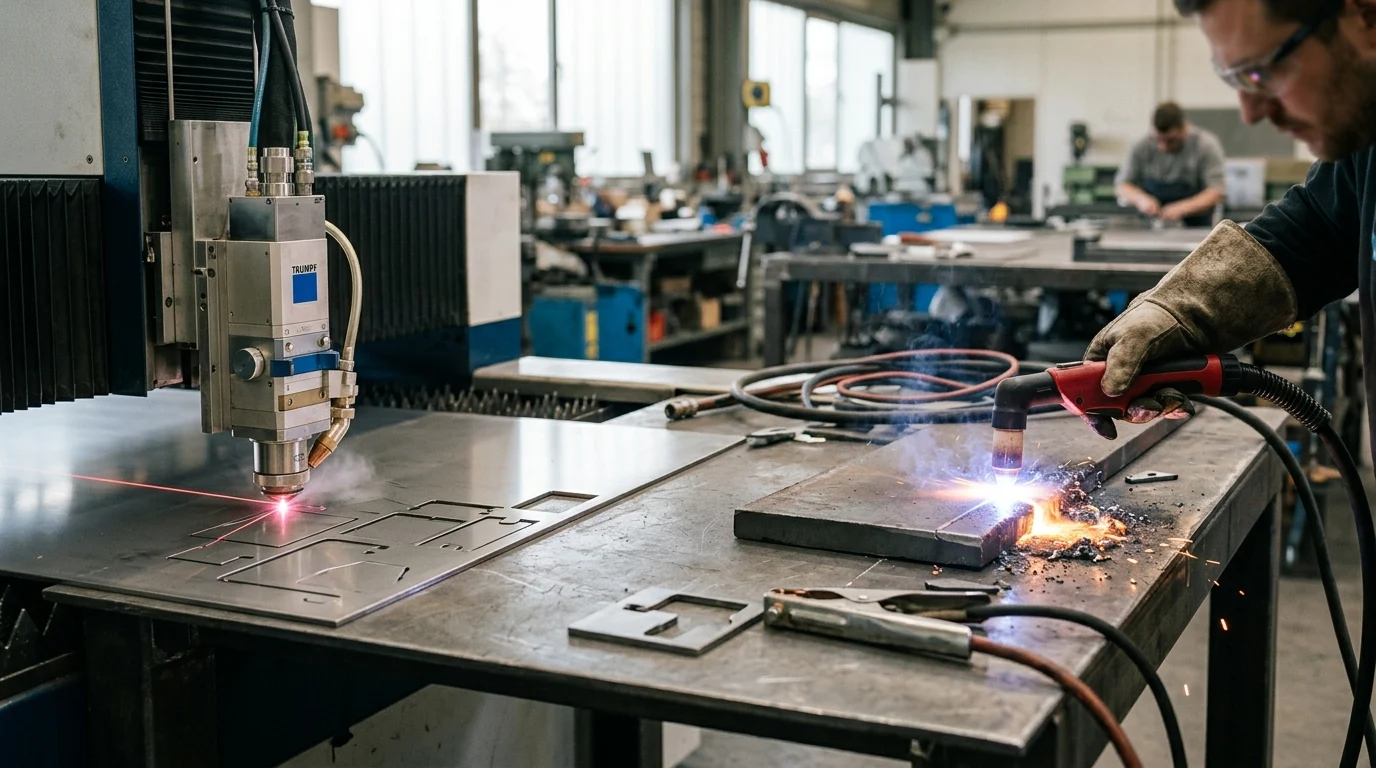
L-għażla tal-proċess it-tajjeb tat-tqattigħ termali tista' tiddetermina jekk parti fabbrikata timxix bla xkiel fit-tgħawwiġ, l-iwweldjar, u l-assemblaġġ—jew tieqafx għat-tħin, ix-xogħol mill-ġdid, u r-reviżjoni tal-fdalijiet. It-tqattigħ bil-lejżer u t-tqattigħ bil-plażma t-tnejn għandhom vantaġġi ċari, iżda jvarjaw sew fil-kapaċità ta' tolleranza, il-kwalità tat-tarf, l-input tas-sħana, il-firxa tal-ħxuna, u l-ispiża totali għal kull parti. Għal fabbrikazzjoni ta' preċiżjoni, l-aħjar għażla rarament tkun dwar il-veloċità tal-magna biss; tiddependi mit-tip ta' materjal, il-ħxuna tal-pjanċa, il-kumplessità tal-ġeometrija, u kemm jista' jittollera x-xogħol ipproċessar sekondarju. Din il-gwida tqabbel iż-żewġ metodi f'termini prattiċi sabiex il-manifatturi jkunu jistgħu jqabblu l-kapaċità tal-proċess mal-għanijiet tal-produzzjoni.
Għaliex il-Qtugħ bil-Laser vs il-Qtugħ bil-Plażma Huwa Importanti
Fil-fabbrikazzjoni industrijali moderna, l-għażla bejn it-tqattigħ bil-lejżer u t-tqattigħ bil-plażma tirrappreżenta deċiżjoni kritika fl-inġinerija u fil-finanzi. Iż-żewġ teknoloġiji tat-tqattigħ termali avvanzaw b'mod sinifikanti, iżda jservu applikazzjonijiet u kapaċitajiet distintament differenti. Fil-qalba ta' din id-deċiżjoni hemm il-bilanċ bejn ir-rekwiżiti tal-ġeometrija tal-parti, l-integrità metallurġika, u l-ispiża għal kull parti. Il-fabbrikanti għandhom jevalwaw dawn il-proċessi mhux biss bħala għodod tat-tqattigħ, iżda bħala varjabbli primarji li jiddettaw il-flussi tax-xogħol tal-manifattura downstream.
L-importanza ta’ din id-deċiżjoni hija kwantifikata fl-ispejjeż tal-ipproċessar sekondarju u l-ħinijiet taċ-ċiklu. Parti maqtugħa b’distorsjoni termali eċċessiva jew kwalità fqira tat-tarf tista’ teħtieġ routing tat-tarf, tħin, jew ittemprar, li jistgħu jżidu l-ispiża totali għal kull parti b’20% sa 40%. Bil-maqlub, l-użu ta’ sistema ta’ qtugħ ta’ preċiżjoni ultra-għolja għal azzar strutturali oħxon u b’tolleranza baxxa jirrappreżenta allokazzjoni ħażina tal-kapital. Il-fehim tal-kapaċitajiet eżatti, il-limitazzjonijiet, u l-ispejjeż operattivi kemm tat-teknoloġiji tal-lejżer kif ukoll tal-plażma huwa essenzjali għall-ottimizzazzjoni tar-rendiment u l-profittabbiltà ta’ art tal-fabbrikazzjoni.
Preċiżjoni, kwalità, u implikazzjonijiet tal-ispejjeż
Il-preċiżjoni u l-kwalità tat-tqattigħ jinfluwenzaw direttament il-ħtieġa għal operazzjonijiet sekondarji ta' mmaxinjar, li jħallu impatt kbir fuq l-ispejjeż ġenerali tal-produzzjoni. Il-lejżers tal-fibra industrijali normalment jiksbu tolleranzi dimensjonali ta' ±0.05 mm sa ±0.1 mm, u jipproduċu partijiet kważi b'forma netta li jistgħu immedjatament jipproċedu għall-ibbrejkjar bil-pressjoni, l-iwweldjar, jew il-mmaxinjar CNC. Dan il-grad għoli ta' preċiżjoni jiżgura li ġeometriji kumplessi, slots delikati, u mikro-tabs jiġu eżegwiti bla difetti, u b'hekk jiġu minimizzati r-rati tal-fdal.
It-tqattigħ bil-plażma, filwaqt li huwa effiċjenti ħafna għall-pjanċi tqal, tipikament jopera f'medda ta' tolleranza ta' ±0.3 mm sa ±0.5 mm, skont il-klassi ta' definizzjoni tas-sistema u l-ħxuna tal-materjal. Sistemi ta' plażma ta' definizzjoni għolja (HD) naqqsu din id-differenza, iżda l-plażma intrinsikament tipproduċi mogħdija ta' qtugħ usa' u bevel tat-tarf aktar evidenti. L-implikazzjonijiet tal-ispejjeż huma doppji: it-tqattigħ bil-lejżer jeħtieġ nefqa kapitali inizjali ogħla iżda jnaqqas drastikament l-ispejjeż ta' wara l-ipproċessar għal kull parti, filwaqt li t-tqattigħ bil-plażma joffri ostaklu aktar baxx għad-dħul iżda jista' jġarrab spejjeż tax-xogħol downstream ogħla jekk ikunu meħtieġa tajbin ta' preċiżjoni.
Riskji komuni tal-għażla tal-proċess ħażin
L-għażla ta' proċess ta' qtugħ termali mhux xieraq tintroduċi riskji severi kemm għall-vijabbiltà tal-prodott kif ukoll għall-marġini tal-manifattura. Wieħed mill-iżbalji l-aktar komuni huwa l-użu tat-tqattigħ bil-plażma fuq folja tal-metall irqiqa (taħt it-3 mm). L-input tas-sħana intens u inqas lokalizzat tal-ark tal-plażma ta' spiss jikkawża distorsjoni termali severa u tgħawwiġ f'materjali rqaq, u b'hekk il-partijiet ma jistgħux jintużaw jew jeħtieġu proċeduri estensivi ta' ċċattjar.
Bil-maqlub, l-użu ta' sistema tal-lejżer b'qawwa aktar baxxa (eż., 2 kW sa 4 kW) biex taqta' pjanċi tal-azzar tal-karbonju ħoxnin (aktar minn 20 mm) jirriskja telf inkonsistenti fil-qtugħ, akkumulazzjoni eċċessiva ta' ħmieġ, u ħsarat frekwenti fil-magna. Barra minn hekk, il-qtugħ ta' materjali riflettivi ħafna bħar-ram jew il-bronż b'lejżers tas-CO2 jew plażma eqdem jista' jikkawża ħsara mir-riflessjoni tar-raġġ lill-ottika jew kwalità fqira tat-tarf. L-iskart tal-materjal iġġenerat mill-kerf usa' ta' cutter tal-plażma fuq folji nested jista' wkoll jakkumula f'telf finanzjarju sinifikanti fuq ġirja ta' produzzjoni ta' volum għoli, xi kultant iżid l-infiq tal-materja prima b'5% sa 8%, għalkemm dan ivarja skont il-ġeometrija tal-parti u l-ipprezzar reġjonali tal-materjal.
Differenzi fil-Proċess Ewlieni
Filwaqt li kemm il-qtugħ bil-lejżer kif ukoll il-qtugħ bil-plażma huma proċessi termali li jużaw sħana intensa biex jaqtgħu l-metall, il-fiżika fundamentali tagħhom hija differenti għalkollox. Il-qtugħ bil-lejżer jiddependi fuq emissjoni stimulata ta' radjazzjoni elettromanjetika, iffukata permezz tal-ottika f'punt fokali mikroskopiku. Il-qtugħ bil-plażma jiddependi fuq il-konduttività elettrika, bl-użu ta' gass jonizzat biex jittrasferixxi ark elettriku minn elettrodu għall-biċċa tax-xogħol. Dawn id-differenzi ewlenin jiddettaw kollox mill-ħxuna tal-materjal li jista' jiġi pproċessat sal-bidliet metallurġiċi indotti fil-metall.
Il-fehim ta' kif dawn it-teknoloġiji jinteraġixxu ma' ligi u ħxuna ta' materjali differenti huwa l-ewwel pass biex il-magna titqabbel mal-applikazzjoni. Id-densità tal-enerġija, il-metodu ta' tneħħija tal-materjal imdewweb, u l-impronta termali li tirriżulta jiddefinixxu l-konfini operattivi ta' kull sistema.
Kif il-qtugħ bil-lejżer u l-qtugħ bil-plażma jiġġeneraw is-sħana
Sistemi ta' qtugħ bil-lejżer jiġġeneraw sħana billi jiffokaw raġġ koerenti ta' dawl monokromatiku fuq il-wiċċ tal-materjal. Fil-lejżers moderni tal-fibra, dan id-dawl jiġi ġġenerat f'fibri attivi u jitwassal permezz ta' fibra tat-trasport flessibbli, tipikament b'tul ta' mewġa ta' 1.06 µm. Dan il-tul ta' mewġa speċifiku huwa assorbit ħafna mill-metalli, li jippermetti li r-raġġ jikseb densitajiet ta' qawwa straordinarji—spiss jaqbżu l-10^6 W/cm². L-enerġija intensa ddub jew tivvaporizza l-materjal istantanjament, filwaqt li gass koassjali ta' assistenza (bħal nitroġenu jew ossiġnu) jonfoħ fiżikament il-metall imdewweb 'il barra miż-żona tal-qtugħ.
It-tqattigħ bil-plażma jiġġenera s-sħana permezz ta' mekkaniżmu kompletament differenti. Gass (bħal arja, ossiġnu, nitroġenu, jew taħlita ta' argon-idroġenu) jiġi mġiegħel jgħaddi minn żennuna dejqa bi pressjoni għolja. Ark elettriku jiġi introdott f'dan il-fluss tal-gass, u jonizzah u jikkonvertih fi stat ta' plażma. Dan l-ark tal-plażma, li jilħaq temperaturi sa 25,000°C, jikkompleta ċirkwit elettriku bil-biċċa tax-xogħol imqabbda mal-art. Is-sħana estrema ddub il-metall, u l-fluss tal-gass b'veloċità għolja joħroġ mekkanikament il-materjal imdewweb mill-kerf. Minħabba li l-proċess jeħtieġ konduttività elettrika, it-tqattigħ bil-plażma huwa strettament limitat għal metalli konduttivi.
Kompatibilità tal-materjal u firxiet tal-ħxuna
Il-kompatibilità tal-materjal u l-firxiet ottimali tal-ħxuna huma l-aktar linji diviżivi definittivi bejn dawn iż-żewġ teknoloġiji. Il-lejżers tal-fibra huma eċċellenti fl-ipproċessar ta' metalli rqaq sa ta' daqs medju. Lejżer tal-fibra standard ta' 6 kW sa 10 kW jopera b'mod ottimali fuq azzar ħafif, azzar inossidabbli, u aluminju sa 20 mm. Filwaqt li l-lejżers ta' qawwa ultra-għolja (20 kW sa 30 kW) jistgħu jżidu l-kapaċitajiet tat-tqattigħ tal-azzar ħafif sa 40 mm jew 50 mm, l-ispiża kapitali għal sistemi bħal dawn hija immensa.
Il-qtugħ bil-plażma huwa l-qofol indiskuż għall-fabbrikazzjoni ta' pjanċi ħoxnin u tqal. Sistemi standard ta' plażma mekkanizzati jipproċessaw b'mod effiċjenti azzar ħafif u aluminju minn 10 mm sa 150 mm. Minħabba li l-plażma tiddependi fuq ark elettriku aktar milli assorbiment ottiku, hija inqas sensittiva għall-kundizzjonijiet tal-wiċċ bħas-sadid, il-ġebla tal-mitħna, jew iż-żebgħa, li jistgħu jfixklu l-qtugħ bil-lejżer.
| Tip ta' Materjal | Ħxuna Ottimali tal-Laser (10kW) | Ħxuna Ottimali tal-Plażma (300A) | Kapaċità Massima tal-Laser (30kW+) | Kapaċità Massima tal-Plażma (800A) |
|---|---|---|---|---|
| Azzar Ħafif | 0.5 mm - 20 mm | 12-il mm - 50 mm | Sa 50 mm | Sa 160 mm |
| Azzar li ma jissaddadx | 0.5 mm - 15 mm | 12-il mm - 40 mm | Sa 40 mm | Sa 100 mm |
| Aluminju | 0.5 mm - 15 mm | 12-il mm - 40 mm | Sa 40 mm | Sa 120 mm |
Nota: Il-"Kapaċità Massima" tirrappreżenta l-limiti fiżiċi assoluti tat-tagħmir, li ħafna drabi jirrikjedi li jiġu sagrifikati l-kwalità tat-tqattigħ, il-veloċità, u l-ħajja tal-konsumabbli meta mqabbla mal-firxiet ottimali. Barra minn hekk, teknoloġiji emerġenti—bħal lejżers tal-fibra li jaqbżu t-30 kW u titjib kontinwu fil-preċiżjoni fil-plażma ta' definizzjoni għolja—qed iċajpru b'mod attiv dawn il-konfini tradizzjonali.
Wisa' tal-kerf, kwalità tat-tarf, u żoni affettwati mis-sħana
Il-wisa' tal-kerf—l-ammont ta' materjal imneħħi matul il-qtugħ—tvarja drastikament bejn iż-żewġ proċessi. Lejżer tal-fibra jipproduċi kerf mikroskopiku, tipikament ivarja minn 0.1 mm sa 0.3 mm. Din il-qasma dejqa tippermetti nesting inkredibilment strett tal-partijiet, u b'hekk timmassimizza r-rendiment tal-materjal. B'kuntrast, il-qtugħ bil-plażma jipproduċi kerf ferm usa', ġeneralment bejn 1.5 mm u 3.0 mm, skont id-daqs taż-żennuna u l-amperage, li jeħtieġ spazjar usa' bejn il-partijiet imdaħħla.
Il-kwalità tat-tarf u ż-żona affettwata mis-sħana (HAZ) huma konsiderazzjonijiet metallurġiċi kritiċi. It-tqattigħ bil-lejżer jipproduċi HAZ dejqa ħafna, ġeneralment inqas minn 0.2 mm, li timminimizza l-bidliet mikrostrutturali u tipprevjeni t-twebbis lokalizzat tat-tarf maqtugħ. It-tqattigħ bil-plażma jintroduċi ħafna aktar enerġija termali fil-materjal tal-madwar, li tirriżulta f'HAZ li tista' testendi minn 1.0 mm sa 3.0 mm fil-parti. Għal materjali bħall-azzar b'livell għoli ta' karbonju, din il-HAZ usa' tista' tikkawża t-twebbis sever tat-tarf, u b'hekk tagħmel l-operazzjonijiet sussegwenti tal-magni, bħat-tħaffir jew it-tapping, diffiċli ħafna u taċċellera l-użu tal-għodda.
Fatturi ta' Paragun tal-Prestazzjoni
L-evalwazzjoni tal-prestazzjoni tat-tqattigħ bil-lejżer kontra dak tal-plażma teħtieġ analiżi tal-metriċi tal-produzzjoni: preċiżjoni, veloċità, u kontroll tal-proċess. Dawn il-fatturi jittraduċu direttament fir-rendiment tal-magna u l-ispiża għal kull parti. Filwaqt li t-teknoloġija tal-lejżer ġeneralment tiddomina fil-veloċità u l-preċiżjoni għal materjali rqaq, is-sistemi tal-plażma joffru produttività mingħajr paragun meta jittrattaw profili ta' pjanċi ħoxnin.
L-integrazzjoni moderna tas-CNC (Computer Numerical Control) elevat iż-żewġ proċessi, iżda l-limitazzjonijiet fiżiċi tal-għodod tat-tqattigħ—dawl kontra gass jonizzat—jiddettaw il-limiti tal-prestazzjoni aħħarija tagħhom. L-analiżi ta’ dawn il-fatturi tal-prestazzjoni teħtieġ li wieħed iħares lejn limiti kwantitattivi speċifiċi, bħal valuri tal-ħruxija tal-wiċċ (Ra), veloċitajiet tal-ivvjaġġar f’millimetri kull minuta, u l-interazzjoni kumplessa tal-gassijiet tat-tqattigħ.
Preċiżjoni, ripetibbiltà, u finitura tal-qtugħ
Il-preċiżjoni u r-ripetibbiltà huma l-karatteristiċi ewlenin tat-tqattigħ bil-lejżer. Sistema ta' lejżer bil-fibra ta' kwalità għolja mmexxija minn muturi lineari tista' tikseb preċiżjoni ta' pożizzjonament ta' ±0.03 mm u ripetibbiltà ta' ±0.02 mm. Il-finitura tat-tqattigħ hija eċċezzjonalment lixxa, tipikament tagħti ħruxija tal-wiċċ (Ra) ta' 1.6 µm sa 6.3 µm, skont il-gass ta' assistenza. Barra minn hekk, it-tqattigħ bil-lejżer jipproduċi kważi żero kon tat-truf (inqas minn 1°), u jiżgura truf perfettament perpendikolari li ma jeħtiġux kwadratura sekondarja.
Sistemi ta' qtugħ bil-plażma, filwaqt li huma kapaċi ħafna, joperaw b'tolleranzi usa'. Il-plażma standard tikseb preċiżjonijiet ta' pożizzjonament ta' madwar ±0.5 mm, filwaqt li l-plażma ta' Definizzjoni Għolja (HD) tista' tissikka dan għal ±0.2 mm. Il-finitura tal-wiċċ hija aktar mhux maħduma, ġeneralment fil-medda Ra 6.3 µm sa 12.5 µm. Kif innutat fit-tqassim metallurġiku, l-arki tal-plażma intrinsikament juru koniċità żgħira minħabba l-forma tal-vortiċi tal-gass. Anke b'teknoloġiji avvanzati True-Hole jew simili, il-qtugħ bil-plażma tipikament juri bevel tat-tarf ta' 1° sa 3°, li jrid jiġi kkunsidrat meta jinqatgħu partijiet li jgħammru.
Veloċità tat-tqattigħ u produttività
Meta jaqtgħu folji rqaq tal-metall (taħt is-6 mm), il-lejżers tal-fibra joffru rati ta' produttività li s-sistemi tal-plażma ma jistgħux jaqblu fiżikament. Lejżer tal-fibra ta' 10 kW jista' jaqta' azzar ħafif ta' 1 mm b'veloċitajiet xokkanti li jaqbżu l-40,000 mm/min (40 metru kull minuta). Dan it-traversament rapidu, flimkien ma' rutini ta' titqib b'veloċità għolja, jippermetti li lejżer wieħed jipproduċi aktar minn diversi punches tat-turret jew imwejjed tal-plażma fuq applikazzjonijiet ta' dawl ċar.
Madankollu, il-vantaġġ tal-veloċità tal-lejżers jiddegrada b'mod esponenzjali hekk kif il-ħxuna tal-materjal tiżdied. Ladarba l-pjanċa tal-azzar ħafif taqbeż l-20 mm sa 25 mm, it-tqattigħ bil-plażma jsir ferm aktar mgħaġġel u aktar stabbli. Sistema tal-plażma ta' 300 amp tista' taqta' pjanċa tal-azzar ta' 25 mm b'madwar 1,800 mm/min, u żżomm kwalità konsistenti tat-tqattigħ u titqib rapidu. F'ambjenti ta' pjanċi tqal, il-plażma twassal tunnellaġġ ogħla ta' materjal ipproċessat fis-siegħa mis-sistemi standard tal-lejżer, u tiżgura produttività superjuri għall-manifattura tal-azzar strutturali u tagħmir tqil.
Għażla tal-gass, livell ta' qawwa, u kontroll CNC
L-għażla tal-gass hija varjabbli kritika tal-prestazzjoni għaż-żewġ teknoloġiji. It-tqattigħ bil-lejżer jiddependi ħafna fuq gassijiet ta' assistenza ta' purità għolja. L-ossiġnu jintuża għat-tqattigħ eżotermiku tal-azzar ħafif, li jeħtieġ pressjoni baxxa (0.5 sa 2 bar) iżda purità għolja (99.95%). In-nitroġenu jintuża għat-tqattigħ bit-tidwib u n-nefħa tal-azzar inossidabbli u l-aluminju biex jipprevjeni l-ossidazzjoni, li jeħtieġ volumi immensi u pressjonijiet għoljin (sa 20 sa 25 bar), li jikkostitwixxi spiża operattiva ewlenija.
Sistemi tal-plażma jużaw varjetà usa' ta' gassijiet biex isawru l-ark u jipproteġu t-tarf maqtugħ. Arja standard tal-ħanut tista' tintuża għal qtugħ ekonomiku, għalkemm tintroduċi umdità u ossiġnu li jiddegradaw il-ħajja tal-konsumabbli u l-kwalità tat-qtugħ. Il-plażma ta' definizzjoni għolja tiddependi fuq konsols tal-gass preċiżi kkontrollati mis-CNC biex iħalltu taħlitiet ta' ossiġnu, nitroġenu, u argon/idroġenu immedjatament. Pereżempju, it-tqattigħ ta' azzar inossidabbli oħxon ħafna drabi juża taħlita ta' argon/idroġenu (H35) biex tinħaraq aktar sħuna u nadifa, u teħtieġ integrazzjoni avvanzata tas-CNC biex timmaniġġja t-tranżizzjoni preċiża bejn il-pressjonijiet tal-gass ta' pre-flow, titqib, u qtugħ.
Konsiderazzjonijiet dwar l-Ispiża, is-Sigurtà, u l-Akkwist
Id-deċiżjoni bejn il-lejżer u l-plażma testendi ferm lil hinn mill-kapaċitajiet tekniċi; hija fundamentalment kalkolu tan-negozju li jinvolvi nfiq kapitali (CapEx), spejjeż operattivi (OpEx), sigurtà tal-faċilità, u loġistika tal-katina tal-provvista. Sistemi ta' qtugħ ta' prestazzjoni għolja jirrappreżentaw investimenti sinifikanti, u l-ispiża totali tas-sjieda tagħhom trid tiġi kkalkulata fuq ċiklu ta' ħajja tipiku ta' deprezzament ta' 5 sa 7 snin.
Barra minn hekk, ir-rekwiżiti ta' konformità ambjentali u tas-sikurezza jvarjaw drastikament bejn iż-żewġ teknoloġiji. Il-faċilitajiet iridu jkunu ppreparati biex jimmaniġġjaw il-perikli distinti assoċjati ma' kull proċess, mil-livelli intensi ta' decibel ta' ark tal-plażma sal-wavelengths inviżibbli u li jagħmlu ħsara lir-retina ta' laser tal-fibra.
Investiment fit-tagħmir, konsumabbli, u spejjeż operattivi
L-investiment inizjali fit-tagħmir jirrappreżenta l-aktar diverġenza immedjata bejn iż-żewġ proċessi. Sistema tal-lejżer tal-fibra awtomatizzata ta’ kwalità għolja (8 kW sa 12 kW) tipikament teħtieġ investiment kapitali li jvarja minn $400,000 sa aktar minn $1,000,000, skont l-awtomazzjoni tal-immaniġġjar tal-materjal. B’kuntrast, mejda tal-plażma CNC ta’ Definizzjoni Għolja ta’ livell għoli b’provvista ta’ enerġija ta’ 300 amp ġeneralment tiswa bejn $80,000 u $150,000. Din id-differenza enormi fil-CapEx tfisser li s-sistemi tal-lejżer jeħtieġu rati għoljin ta’ utilizzazzjoni (spiss >75% Effettività Ġenerali tat-Tagħmir) biex jiġġustifikaw l-ROI.
L-ispejjeż operattivi jiffavorixxu wkoll ħafna l-plażma għall-fabbrikazzjoni ġenerali, għalkemm il-lejżers huma effiċjenti ħafna għal kull parti fuq materjali rqaq. L-ispejjeż operattivi tal-lejżer ivarjaw minn $20 sa $40 fis-siegħa, immexxija primarjament mill-konsum ta' nitroġenu bi pressjoni għolja, il-konsum tal-enerġija, u ottika/twieqi protettivi ta' sostituzzjoni għaljin. L-ispejjeż operattivi tal-plażma tipikament ivarjaw bejn $15 u $25 fis-siegħa. Madankollu, il-plażma tikkonsma ż-żennuni, l-elettrodi, u ċ-ċrieki tat-tidwir malajr; elettrodu tal-plażma jista' jkollu bżonn jiġi sostitwit wara 600 sa 1,000 titqib, filwaqt li ż-żennuni tal-lejżer idumu ferm aktar.
Nota: Iċ-ċifri finanzjarji pprovduti hawn taħt huma stimi. L-ispejjeż attwali jvarjaw b'mod sinifikanti skont ir-reġjun, il-manifattur, u l-konfigurazzjoni speċifika tal-magna.
| Kost / Metrika | Qtugħ bil-Laser tal-Fibra (10kW) | Plażma ta' Definizzjoni Għolja (300A) |
|---|---|---|
| Firxa Tipika ta' CapEx | $400,000 - $1,200,000+ | $80,000 - $150,000 |
| Spiża Operattiva fis-Siegħa | $20 - $40 / siegħa | $15 - $25 / siegħa |
| Konsumabbli Primarji | Twieqi protettivi, żennuni, gass N2 | Elettrodi, żennuni, tarki, O2/Arja |
| Fokus fuq il-Manutenzjoni | Sistemi ta' tkessiħ, ottika, kunsinna tal-fibra | Ras tat-torċi, konsols tal-gass, imwejjed tal-ilma |
Ventilazzjoni, dħaħen, storbju, u sigurtà kontra n-nar
Il-kontrolli tas-sigurtà u tal-ambjent jeħtieġu modifiki distinti fil-faċilità. Il-lejżers tal-fibra joperaw b'tul ta' mewġa ta' 1.06 µm, li jgħaddi faċilment mill-kornea umana u jikkawża ħsara immedjata u irriversibbli fir-retina. Konsegwentement, l-imwejjed tal-lejżer iridu jkunu magħluqa kompletament f'kompartimenti ta' sigurtà tal-Klassi 1 li ma jgħaddix dawl minnhom, bi twieqi speċjalizzati għall-wiri li ma jagħmlux ħsara mil-lejżer. Jeħtieġu wkoll sistemi robusti ta' estrazzjoni tat-trab (tipikament 2,000 sa 6,000 CFM) biex jaqbdu partikuli metalliċi perikolużi.
Il-qtugħ bil-plażma, għall-kuntrarju, huwa proċess b'mejda miftuħa iżda jippreżenta perikli severi ta' storbju u dħaħen. Ark tal-plażma b'amperage għoli jista' jiġġenera livelli ta' storbju li jaqbżu l-115 decibel (dB), u dan jirrikjedi protokolli stretti ta' protezzjoni tas-smigħ għall-operaturi. Biex jimmaniġġjaw il-volum immens ta' dħaħen u xrar tossiċi, it-tabelli tal-plażma jridu jkunu mgħammra jew b'mejda tal-ilma fond (li tassorbi l-istorbju u taqbad il-partikuli iżda toħloq ilma mormi perikoluż) jew b'sistema massiva ta' ventilazzjoni 'l isfel kapaċi tiġbed minn 5,000 sa 10,000 CFM, flimkien ma' sistemi ta' soppressjoni tan-nar heavy-duty biex jimmitigaw ir-riskju ta' nirien fil-kanali tal-ilma.
Esternalizzazzjoni, kapaċità interna, u żminijiet ta' twettiq
Għall-manifatturi li jiddeċiedu jekk iġibux it-tqattigħ internament jew jesternalizzawhx, il-kapaċità u l-ħinijiet taċ-ċomb huma varjabbli kritiċi. L-esternalizzazzjoni lil proċessur bi ħlas tbiddel il-piż tal-CapEx iżda tintroduċi kwantitajiet minimi tal-ordnijiet (MOQs) u ħinijiet taċ-ċomb estiżi, li ħafna drabi jvarjaw minn ġimgħa sa 3 ġimgħat. Jekk id-domanda interna ta' manifattur għal partijiet ta' preċiżjoni għolja u b'kejl irqiq taqbeż il-100 siegħa fix-xahar, il-finanzjament ta' laser intern ħafna drabi jsir matematikament vijabbli.
Madankollu, għal komponenti tal-azzar strutturali tqal, l-esternalizzazzjoni tat-tqattigħ bil-plażma tibqa' attraenti ħafna għal ħafna OEMs ta' daqs medju. Minħabba li t-tabelli tal-plażma jipproċessaw pjanċa ħoxna malajr ħafna, ċentru ta' servizz dedikat jista' joffri prezzijiet kompetittivi ħafna għal kull libbra li huma diffiċli biex jingħelbu internament sakemm il-manifattur ma jkunx qed jipproċessa mijiet ta' tunnellati ta' azzar kull sena. Li ġġib il-plażma internament tipikament ikun ġustifikat meta l-prototipar rapidu, il-fabbrikazzjoni ta' tagħmir tqil apposta, jew kontroll sħiħ fuq l-iskeda tal-produzzjoni jegħlbu l-metriċi tal-ispiża mhux ipproċessata għal kull parti.
Kif Tagħżel il-Metodu ta' Qtugħ it-Tajjeb
L-għażla tal-metodu ta' qtugħ it-tajjeb teħtieġ is-sinteżi tal-ispeċifikazzjonijiet tal-materjal, it-tolleranzi dimensjonali, u r-restrizzjonijiet finanzjarji fi strateġija ta' manifattura koerenti. M'hemm l-ebda teknoloġija "l-aħjar" universali; hemm biss il-proċess ottimali għal profil operattiv speċifiku. It-timijiet tal-inġinerija għandhom jevalwaw b'mod rigoruż il-lista tal-materjali tagħhom u d-dejta tal-produzzjoni storika biex jiddeterminaw liema sistema se tagħti l-aktar redditu favorevoli fuq l-investiment.
L-oqfsa tat-teħid tad-deċiżjonijiet l-aktar effettivi janalizzaw il-proporzjon tat-toqba għall-ħxuna, il-grad aċċettabbli ta' koniċità tat-tarf, u l-ħtieġa ta' operazzjonijiet sekondarji. Billi jistabbilixxu limiti kwantitattivi sodi għal dawn il-parametri, il-fabbrikanti jistgħu jagħżlu b'kunfidenza l-makkinarju li jkun allinjat mal-mandati ta' produzzjoni tagħhom u jimmira għal perjodu ta' rkupru ta' 24 sa 36 xahar.
Qabbel il-proċess mat-tolleranza u l-bżonnijiet tal-materjal
Il-filtru tekniku primarju meta tagħżel proċess huwa t-tqabbil tal-kapaċitajiet tal-magna mar-rekwiżiti ġeometriċi tal-parti. Metrika kritika hija d-dijametru minimu tat-toqba relattiv għall-ħxuna tal-materjal. Il-lejżers tal-fibra huma eċċellenti fit-tqattigħ ta' mikro-karatteristiċi, u ġeneralment jiksbu proporzjon ta' 0.5:1 bejn id-dijametru tat-toqba u l-ħxuna (eż., qtugħ ta' toqba ta' 3 mm fi pjanċa ta' 6 mm). Jekk id-disinn tal-prodott jeħtieġ profiling ikkumplikat, kantunieri interni li jaqtgħu, jew toqob żgħar bil-kamin, it-tqattigħ bil-lejżer huwa obbligatorju.
It-tqattigħ bil-plażma huwa ristrett mill-fiżika tal-vortiċi tal-ark. Il-plażma standard tipikament teħtieġ proporzjon ta' toqba għall-ħxuna ta' 1.5:1, li jfisser li pjanċa ta' 10 mm teħtieġ dijametru minimu ta' toqba ta' 15 mm biex tinżamm l-integrità ċilindrika. Sistemi avvanzati tal-plażma HD b'teknoloġija speċjalizzata għat-tqattigħ tat-toqob jistgħu jiksbu proporzjon ta' 1:1, iżda t-taper jibqa' fattur. Jekk it-tolleranzi tal-parti jippermettu varjanza ta' ±0.5 mm u primarjament jinvolvu profili esterni jew toqob kbar tal-boltijiet, il-plażma tipprovdi soluzzjoni ekonomika ħafna mingħajr ma tissawwar iżżejjed il-proċess.
Meta tagħżel qtugħ bil-lejżer
Il-qtugħ bil-lejżer għandu jkun l-għażla awtomatika meta t-taħlita tal-produzzjoni tkun iffukata ħafna fuq folji tal-metall ta' daqs irqiq sa medju (taħt il-15 mm). Industriji bħall-ajruspazju, il-manifattura ta' apparati mediċi, l-għeluq tal-elettronika, u l-ittimbrar tal-karozzi jiddependu fuq il-lejżers għall-veloċità inegalabbli tagħhom fuq materjali rqaq u l-kwalità verġni tat-tarf. Meta l-partijiet iridu jmorru direttament mis-sodda tat-tqattigħ għal brejk tal-pressa jew ċellula tal-iwweldjar awtomatizzata mingħajr tneħħija tal-grad manwali, it-tarf mingħajr grad u mingħajr koniċità tal-lejżer huwa indispensabbli.
Barra minn hekk, it-tqattigħ bil-lejżer huwa l-għażla superjuri meta jiġu pproċessati nests kumplessi ħafna bi spazjar strett tal-web. Il-kerf dejjaq ta' 0.2 mm jippermetti lis-softwer jippakkja l-partijiet millimetri 'l bogħod minn xulxin, u b'hekk iwassal għal rati ta' utilizzazzjoni tal-materjal 'il fuq minn 85%. Għal faċilitajiet li jipproċessaw ligi għaljin bħat-titanju, l-istainless steel irqiq, jew l-aluminju speċjalizzat, l-iffrankar tal-materjal iġġenerat mill-kerf dejjaq tal-lejżer jista' jikkumpensa għall-ispejjeż operattivi ogħla fis-siegħa fl-ewwel sena ta' operazzjoni.
Meta tagħżel it-tqattigħ tal-plażma
Il-qtugħ tal-plażma huwa l-għażla definittiva għall-manifattura industrijali tqila, l-ipproċessar tal-azzar strutturali, u l-bini tal-vapuri.
Punti Ewlenin
- Agħżel qtugħ bil-lejżer meta l-partijiet jeħtieġu tolleranzi stretti, karatteristiċi fini, truf nodfa, jew finitura sekondarja minima.
- Uża t-tqattigħ tal-plażma għal xogħol ta' pjanċi ħoxnin u strutturali fejn il-veloċità tat-tqattigħ u l-ispiża aktar baxxa tat-tagħmir jegħlbu l-preċiżjoni ultra-għolja.
- Stenna li s-sistemi tal-lejżer tal-fibra jiksbu tolleranzi ta' madwar ±0.05 mm sa ±0.1 mm, meta mqabbla ma' madwar ±0.3 mm sa ±0.5 mm għat-tqattigħ tal-plażma.
- Evita t-tqattigħ bil-plażma għal folji rqaq taħt madwar 3 mm meta l-kontroll tad-distorsjoni u l-eżattezza dimensjonali huma kritiċi.
- Ikkunsidra x-xogħol downstream għaliex kwalità ħażina tat-tarf jew distorsjoni tas-sħana jistgħu jżidu l-ispiża totali tal-parti b'20% sa 40%.
Mistoqsijiet Frekwenti
Liema proċess huwa l-aktar preċiż għall-fabbrikazzjoni tal-folji tal-metall?
Il-qtugħ bil-lejżer ġeneralment huwa aktar preċiż, b'tolleranzi tipiċi tal-lejżer tal-fibra industrijali ta' ±0.05 mm sa ±0.1 mm. Il-qtugħ bil-plażma ġeneralment jikseb madwar ±0.3 mm sa ±0.5 mm, u dan jagħmilha aktar adattata għal pjanċi itqal fejn tolleranzi ultra-stretti huma inqas kritiċi.
Meta l-qtugħ tal-plażma huwa l-aħjar għażla?
It-tqattigħ tal-plażma ħafna drabi jkun aħjar għal pjanċi ħoxnin tal-azzar tal-karbonju, komponenti strutturali, u xogħlijiet fejn il-veloċità u l-ispiża aktar baxxa tat-tagħmir huma aktar importanti mill-kwalità fina tat-tarf jew l-eżattezza dimensjonali stretta.
Il-qtugħ bil-lejżer inaqqas l-ipproċessar sekondarju?
Iva. It-tqattigħ bil-lejżer jipproduċi truf aktar nodfa, kerfs idjaq, u inqas distorsjoni termali, għalhekk il-partijiet spiss jiċċaqalqu direttament għal-liwi, l-iwweldjar, jew il-magni b'tħin jew irfinar minimu.
Il-qtugħ tal-plażma huwa adattat għal folji rqaq tal-metall?
Normalment mhux għal xogħol ta' preċiżjoni għolja b'kejl irqiq taħt madwar 3 mm. L-input ogħla tas-sħana tal-plażma jista' jikkawża tgħawwiġ, distorsjoni, u mogħdijiet ta' qtugħ usa', speċjalment fuq partijiet delikati jew kumplessi.
Liema metodu ta' qtugħ huwa l-aktar kosteffettiv?
Jiddependi fuq il-parti. It-tqattigħ bil-lejżer jeħtieġ investiment ogħla fil-magna iżda jista' jnaqqas l-iskart u l-ipproċessar wara l-qtugħ. Il-plażma għandha spiża tad-dħul aktar baxxa u produttività qawwija fuq pjanċa ħoxna, iżda tista' teħtieġ aktar irfinar għal partijiet ta' preċiżjoni.
