


Kif Tnaqqas ir-Rebound tal-Folja tal-Metall: 5 Passi Sempliċi
It-tnaqqis tar-rebound tal-folja tal-metall huwa kruċjali biex tinżamm il-preċiżjoni fil-fabbrikazzjoni. Ir-rebound tal-folja jista' jgħawweġ il-partijiet wara l-iffurmar, u dan iwassal għal żieda fl-isforzi tad-disinn u fl-ispejjeż tal-produzzjoni. Billi jindirizzaw din il-kwistjoni, il-manifatturi jistgħu jtejbu l-effiċjenza, jimminimizzaw l-iskart, u jtejbu l-kwalità ġenerali tal-prodott.
Punti Ewlenin
- Agħżel materjali b'saħħa ta' rendiment aktar baxxa biex timminimizza r-rebound lura. Din l-għażla tippermetti aktar deformazzjoni tal-plastik, li twassal għal żamma aħjar tal-forma.
- Implimenta tekniki bħal overbending u coining biex tikkontrobatti r-repringback. Dawn il-metodi jgħinu biex jiżguraw li l-prodott finali jissodisfa l-ispeċifikazzjonijiet tad-disinn.
- Immonitorja l-veloċità tat-tgħawwiġ mill-qrib. Veloċitajiet aktar baxxi jistgħu jnaqqsu l-istress intern, u dan iwassal għal inqas springback u preċiżjoni mtejba fil-forma finali.
Ifhem il-Proprjetajiet tal-Materjal biex Tnaqqas ir-Rebound tal-Folja tal-Metall
Importanza tal-Għażla tal-Materjal
L-għażla tal-materjal it-tajjeb hija vitali biex jitnaqqas ir-rebound fil-folja tal-metall. Materjali differenti juru proprjetajiet varji li jinfluwenzaw l-imġiba tagħhom waqt it-tgħawwiġ. Fatturi ewlenin jinkludu:
- Saħħa tar-RendimentMaterjali b'saħħa ta' rendiment aktar baxxa għandhom it-tendenza li jesperjenzaw inqas springback. Saħħa ta' rendiment aktar baxxa tippermetti aktar deformazzjoni tal-plastik, li timminimizza l-irkupru elastiku.
- Modulu ElastikuDin il-proprjetà tkejjel l-ebusija ta' materjal. Modulu elastiku ogħla ġeneralment jirriżulta f'tnaqqis fir-rebound, billi l-materjal jirreżisti d-deformazzjoni.
- Esponent tat-Twebbis tat-TgħawwiġDan il-valur jindika kif materjal jibbies hekk kif jiddeforma. Esponent ogħla ta' twebbis tat-tensjoni jista' jwassal għal springback imnaqqas, hekk kif il-materjal isir inqas suxxettibbli għal recoil elastiku.
- AnisotropijaMaterjali li juru mġiba anisotropika jista' jkollhom karatteristiċi differenti ta' springback ibbażati fuq l-orjentazzjoni tagħhom. Il-fehim ta' dan jista' jgħin fl-għażla tal-materjal xieraq għal applikazzjonijiet speċifiċi.
It-tabella li ġejja tiġbor fil-qosor il-proprjetajiet tal-materjal li jinfluwenzaw ir-rebound springback:
| Proprjetà Materjali | Influwenza fuq ir-Rebbiegħa mill-Ġdid |
|---|---|
| Saħħa tar-Rendiment (σ_y) | Stress ogħla ta' rendiment jikkawża springback akbar. |
| Modulu ta' Young (E) | Ir-rebound jonqos biż-żieda fil-modulu ta' Young. |
| Esponent tat-Twebbis tat-Tgħawwiġ (n) | Jitnaqqas b'esponent ta' ebusija tat-tensjoni aktar baxx. |
| Proporzjon ta' Poisson (v) | Jaffettwa l-proprjetajiet elastiċi u b'hekk ir-rebound springback. |
| Ħxuna tal-Folja | Folji eħxen ġeneralment juru mġiba differenti ta' springback. |
Analiżi tas-Saħħa tar-Rendiment
Is-saħħa tar-rendiment għandha rwol kruċjali fid-determinazzjoni tal-ammont ta' springback esperjenzat matul il-proċess tat-tgħawwiġ. Materjali aktar b'saħħithom, ikkaratterizzati minn saħħa ta' rendiment ogħla, tipikament juru springback akbar. Dan iseħħ għaliex għandhom tendenza ogħla li jirritornaw għall-forma oriġinali tagħhom wara d-deformazzjoni.
Il-manifatturi għandhom jikkunsidraw il-punti li ġejjin rigward is-saħħa tar-rendiment:
- Saħħa ta' Rendiment Ogħla Tfisser Aktar SpringbackHekk kif tiżdied is-saħħa tar-rendiment, tiżdied ukoll il-probabbiltà li jesperjenzaw springback. Din ir-relazzjoni teħtieġ għażla bir-reqqa tal-materjal biex jinkisbu t-tolleranzi mixtieqa.
- Valuri Tipiċi tas-Saħħa tar-RendimentIl-folji tal-metall komuni użati fil-manifattura għandhom valuri ta' saħħa ta' rendiment li jvarjaw. Pereżempju, l-azzar ħafif ivarja minn 200 sa 350 MPa, filwaqt li l-azzar b'livell għoli ta' karbonju jista' jilħaq sa 700 MPa. Il-fehim ta' dawn il-valuri jgħin fl-għażla ta' materjali li jimminimizzaw ir-rebound tar-rebbiegħa.
Ottimizza t-Tekniki tal-Liwi biex Tnaqqas ir-Rebound tal-Folja tal-Metall
L-Għażla tad-Disinn it-Tajjeb tad-Die
L-għażla tad-disinn xieraq tad-die taffettwa b'mod sinifikanti l-ammont ta' springback esperjenzat matul il-proċess tat-tgħawwiġ. Diversi disinji tad-die jistgħu jnaqqsu b'mod effettiv ir-springback fil-formazzjoni tal-folji tal-metall. Hawn huma xi tekniki ppruvati:
-
Tgħawwiġ żejjedDin it-teknika tinvolvi li l-parti titgħawweġ intenzjonalment f'angolu aktar akut milli meħtieġ. B'dan il-mod, il-manifatturi jistgħu jikkumpensaw għar-rebound mistenni, u jiżguraw li l-forma finali tissodisfa l-ispeċifikazzjonijiet.
-
Muniti/ImħatriDan il-metodu japplika pressjoni kompressiva għolja biex jiddeforma l-materjal b'mod plastiku. Ir-riżultat huwa tnaqqis fir-rebound tar-rebbiegħa, hekk kif il-materjal jgħaddi minn deformazzjoni permanenti.
-
Ittimbrar bis-SħanaIt-tisħin tal-parti vojta tal-azzar qabel ma titgħawweġ u t-tkessiħ rapidu tiegħu jista' jistabbilizza l-parti. Dan il-proċess jimminimizza r-rebound tal-molla, u jwassal għal forom finali aktar preċiżi.
-
Kumpens tad-Disinn tad-DieL-użu ta' approċċi mmexxija mis-simulazzjoni jippermetti lill-manifatturi jbassru u jinnewtralizzaw ir-rebound qabel ma jseħħ. Din l-istrateġija proattiva ttejjeb il-preċiżjoni u tnaqqas il-ħtieġa għal aġġustamenti wara t-tgħawwiġ.
Ir-riċerka tappoġġja l-importanza tal-ġeometrija tad-die fl-influwenzar tar-rebound springback. Studju bit-titlu "Effett tal-Ġeometrija tad-Die u l-Punch fuq ir-Rebound Spring Back fit-Tgħawwiġ bl-Arja tal-Azzar CR 4 Elettrogalvanizzat" jinvestiga kif ġeometriji differenti jaffettwaw ir-rebound springback fi Liwi tal-Folji tal-Metall proċessi. Studju ieħor, "Effett tar-Raġġ tad-Die u l-Punch fuq ir-Rebound lura tal-Folja tal-Metall tal-Azzar Inossidabbli fil-Proċess ta' Liwi tad-die V bl-Ajru," jeżamina l-impatt tar-raġġi tad-die u tal-punch fuq ir-rebound lura. Dawn is-sejbiet jenfasizzaw ir-rwol kritiku tad-disinn tad-die biex jinkisbu r-riżultati mixtieqa.
Aġġustament tal-Angoli tal-Liwi
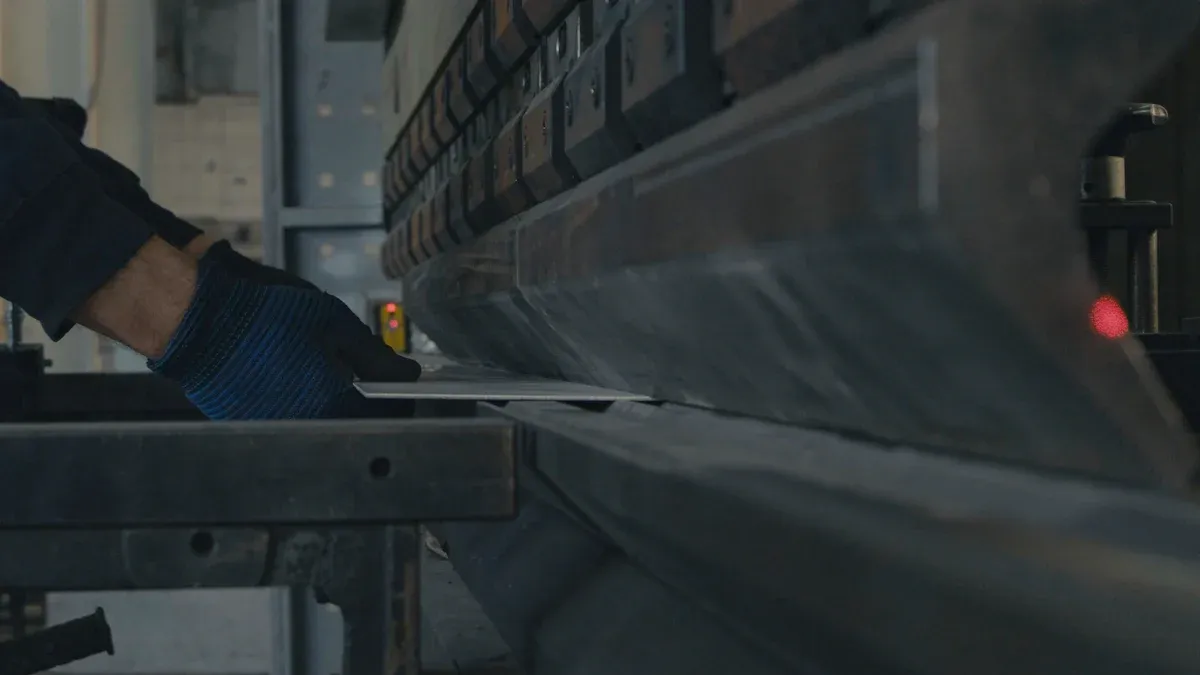
L-aġġustament tal-angoli tal-liwi huwa strateġija effettiva oħra biex jitnaqqas ir-rebound tal-folja tal-metall. Il-fabbrikanti tas-sengħa spiss jimmodifikaw l-angolu tal-liwi biex iqisu r-rebound tal-folja. Hawn huma xi konsiderazzjonijiet ewlenin:
- Saħħa ta' rendiment ogħla twassal għal springback akbar, li jaffettwa l-eżattezza tal-forma.
- Modulu elastiku aktar baxx jirriżulta fi springback aktar notevoli, li jaffettwa l-forma finali.
- Jekk jiġu permessi tolleranzi raġonevoli fuq l-angoli tal-liwja, jistgħu jiġu akkomodati varjazzjonijiet normali fil-materjal.
- Il-komunikazzjoni mal-manifatturi hija essenzjali għal disinji li jeħtieġu angoli ta' liwja stretti.
- Is-softwer ta' simulazzjoni jista' jbassar ir-rebound tar-rebbiegħa u jaġġusta l-brejk tal-istampa kif xieraq.
Billi jimplimentaw dawn l-aġġustamenti, il-manifatturi jistgħu jtejbu l-eżattezza tal-prodotti finali tagħhom. Tekniki bħall-overbending jiżguraw li l-forma finali tkun allinjata mal-ispeċifikazzjonijiet tad-disinn, anke fil-preżenza ta' springback.
Ikkontrolla l-Veloċità tal-Liwi biex Tnaqqas ir-Rebbiegħa tal-Folja tal-Metall
Effetti tal-Veloċità fuq ir-Rebound tar-Rebbiegħa
Il-veloċità tat-tgħawwiġ tinfluwenza b'mod sinifikanti l-grad ta' springback fil-folja tal-metall. Veloċitajiet ta' tgħawwiġ aktar mgħaġġla għandhom it-tendenza li jżidu r-reboundback minħabba stress intern akbar. Dan l-istress jikkawża li l-metall jerġa' lura għall-forma oriġinali tiegħu wara t-tgħawwiġ, u dan iwassal għal devjazzjonijiet angolari li jikkomplikaw il-korrezzjonijiet. Punti ewlenin rigward l-effetti tal-veloċità jinkludu:
- Żieda fil-veloċità tirriżulta f'żona tan-nofs ħoxna u mhux deformata fil-materjal.
- Din iż-żona mhux deformata ttejjeb l-irkupru elastiku, u twassal għal springback aktar evidenti.
- Jeżisti kompromess bejn il-minimizzazzjoni tar-rebound springback u l-kisba ta' ħxuna uniformi matul il-proċess tat-tgħawwiġ.
Issettjar tal-Veloċità Rakkomandat
Il-manifatturi jistgħu jiddeterminaw l-issettjar ottimali tal-veloċità għal proċessi speċifiċi tal-folji tal-metall billi jikkunsidraw diversi fatturi. It-tabella li ġejja tiġbor fil-qosor kif fatturi differenti jaffettwaw ir-rebound:
| Fattur | Deskrizzjoni |
|---|---|
| Materjal tal-Għodda tat-Tqattigħ | Għodod differenti jistgħu jimmaniġġjaw veloċitajiet varji, u dan jaffettwa s-settings ottimali. |
| Ġeometrija tal-Għodda | Il-forma u l-angolu tat-tarf tat-tqattigħ jinfluwenzaw il-formazzjoni taċ-ċippa u l-forza tat-tqattigħ. |
| Materjal tal-biċċa tax-xogħol | Materjali aktar artab jippermettu veloċitajiet ogħla, filwaqt li materjali aktar iebsin jeħtieġu settings aktar baxxi. |
| Kapaċità tal-Għodda tal-Magni | Kapaċitajiet ogħla jippermettu operazzjonijiet aktar mgħaġġla b'inqas vibrazzjoni tal-għodda. |
| Kwalità tal-Wiċċ Mixtieqa | Il-passaġġi tal-irfinar jeħtieġu veloċitajiet aktar baxxi għal ħruxija aħjar tal-wiċċ. |
| Temperatura tat-Tqattigħ | Sħana eċċessiva tista' twassal għal xedd u kedd tal-għodda, u taffettwa l-effiċjenza u l-ħajja tal-għodda. |
Biex jitnaqqas b'mod effettiv ir-rebound fil-folja tal-metall, il-manifatturi għandhom jimmiraw għal veloċità tal-ittimbrar ta' madwar 3000 mm/s, bi pressjoni tat-tarf ta' 2000 N. Dawn is-settings jgħinu biex jibbilanċjaw il-veloċità u l-kwalità, u jiżguraw riżultati ottimali.
Implimenta Metodi ta' Qabel il-Liwi biex Tnaqqas ir-Rebound tal-Folja tal-Metall
Bl-użu ta' Trattament bis-Sħana
It-trattament bis-sħana jservi bħala metodu effettiv biex jitnaqqas ir-rebound fil-folji tal-metall. Billi jżidu t-temperatura matul il-proċess tal-iffurmar, il-manifatturi jistgħu jiksbu diversi benefiċċji:
- Springback ImnaqqasTemperaturi ogħla jgħinu biex inaqqsu r-resort lura u l-qsim.
- Formabilità MtejbaTrattamenti ta' qabel il-kompressjoni u t-temprar itejbu l-abbiltà tal-materjal li jiddeforma mingħajr ma jirritorna għall-forma oriġinali tiegħu.
- Strutturi TwinjatiWaqt it-tgħawwiġ bir-romblu, iż-żona tat-tgħawwiġ ta' ġewwa tiżviluppa aktar strutturi doppji miż-żona ta' barra, u dan jikkontribwixxi għal tnaqqis fir-rebound.
Madankollu, il-kawtela hija meħtieġa. Temperaturi eċċessivament għoljin jistgħu jwasslu għal tkabbir tal-qamħ, u b'hekk ikollhom impatt negattiv fuq il-proprjetajiet mekkaniċi. Għalhekk, il-manifatturi għandhom isibu bilanċ biex jottimizzaw ir-riżultati.
Applikazzjoni ta' Pre-Bending Mekkaniku
It-tgħawwiġ mekkaniku minn qabel jinvolvi l-applikazzjoni ta' forza fuq il-folja tal-metall qabel l-operazzjoni finali tat-tgħawwiġ. Din it-teknika tnaqqas b'mod effettiv ir-rebound lura, speċjalment f'materjali eħxen. Il-metodi li ġejjin juru l-effettività tagħha:
- Tekniki ta' Qabel il-LiwiDawn il-metodi jistgħu jnaqqsu b'mod sinifikanti r-refringment meta mqabbla ma' strateġiji oħra.
- Liwi Flessibbli tat-TiġbidDan il-metodu juri effettività moderata fit-tnaqqis tar-refringment.
- Immudellar AnalitikuFilwaqt li huwa utli, l-effettività tiegħu tista' tvarja skont l-applikazzjoni speċifika.
It-tabella t'hawn taħt tiġbor fil-qosor l-effettività ta' diversi metodi fit-tnaqqis tar-refringment:
| Metodu | Effettività fit-Tnaqqis tar-Rebound mill-Ġdid |
|---|---|
| Pre-liwi | Għoli, speċjalment għal materjali eħxen |
| Liwi Flessibbli tat-Tiġbid | Moderat |
| Immudellar Analitiku | Varjabbli |
Bl-implimentazzjoni ta' dawn il-metodi ta' qabel it-tgħawwiġ, il-manifatturi jistgħu jiksbu preċiżjoni u effiċjenza akbar fil-proċessi tagħhom tal-iffurmar tal-folji tal-metall.
Ittestja u Aġġusta biex Tnaqqas ir-Rebound tal-Folja tal-Metall
Importanza tal-Prototipar
Il-prototipar għandu rwol kruċjali fit-tnaqqis tar-rebound springback fil-folji tal-metall. L-evalwazzjoni bikrija tar-rebound springback matul il-fattibbiltà tal-parti tiffoka fuq l-ottimizzazzjoni tad-disinji. Il-manifatturi għandhom jikkunsidraw il-passi li ġejjin:
- Evalwa l-Fattibilità tal-ProdottIvvaluta d-disinn u l-fattibbiltà tal-addendum biex tiżgura li l-parti tissodisfa l-ispeċifikazzjonijiet.
- Uża Tekniki ta' SimulazzjoniInformazzjoni preċiża dwar il-materjal hija essenzjali għal riżultati affidabbli. Il-parametri xierqa tal-meshing u tal-kontroll iridu jkunu allinjati mal-folja tal-metall u l-wiċċ tad-die.
- Wettaq Simulazzjonijiet tal-ProċessIs-simulazzjonijiet għandhom jirriflettu l-pjan tal-produzzjoni, filwaqt li jikkunsidraw l-ispazju ħieles u l-lakuni fil-legaturi.
- Analizza r-Rebbiegħa Wara Kull OperazzjoniDin l-analiżi tgħin biex wieħed jifhem kif kull pass jaffettwa l-prodott finali.
Metodu effettiv wieħed għall-evalwazzjoni tar-rebound springback huwa t-Test taċ-Ċirku Maqsum ta' Demeri. Dan it-test jikkwantifika t-tendenza tal-materjali li jirbħu lura wara l-iffurmar. Is-sempliċità tiegħu tippermetti kejl preċiż mingħajr tagħmir sofistikat. Billi jqabblu materjali bl-istess ħxuna, il-manifatturi jistgħu jikklassifikaw it-tendenzi tar-rebound springback tagħhom.
Monitoraġġ u Aġġustamenti Kontinwi
Il-monitoraġġ kontinwu huwa vitali għall-immaniġġjar tar-rebound springback matul il-produzzjoni. Il-manifatturi jistgħu jużaw diversi tekniki biex isegwu r-rebound springback b'mod effettiv:
- Traċċar bil-Laser Ibbażat fuq l-Immaġni DiġitaliDan il-metodu jintegra t-teknoloġija tal-ipproċessar tal-immaġni għall-akkwist tad-dejta f'ħin reali waqt il-proċessi tat-tgħawwiġ.
- Trasformaturi Differenzjali Varjabbli Lineari (LVDT)Dawn l-apparati jipprovdu kejl preċiż tal-ispostament, u jgħinu fl-analiżi tar-rebound springback.
- Unitajiet tal-Kejl tal-Inerzja (IMU)L-IMUs isegwu l-bidliet fil-pożizzjoni u l-orjentazzjoni, u b'hekk itejbu l-fehim tal-imġiba tar-repringback.
- Sensuri tal-LejżerDawn is-sensuri jkejlu l-angolu tar-rebound b'żball fil-kejl muri ta' ± 0.25°.
Bl-implimentazzjoni ta' dawn it-tekniki ta' monitoraġġ, il-manifatturi jistgħu jagħmlu aġġustamenti infurmati għall-proċessi tagħhom, li fl-aħħar mill-aħħar iwasslu għal tnaqqis fir-refringment fil-folja tal-metall.
It-tnaqqis tar-rebound tal-folja tal-metall jinvolvi ħames passi essenzjali:
- Ifhem il-proprjetajiet tal-materjal.
- Ottimizza t-tekniki tal-liwi.
- Ikkontrolla l-veloċità tal-liwi.
- Implimenta metodi ta' qabel it-tgħawwiġ.
- Ittestja u aġġusta l-proċessi.
L-applikazzjoni ta’ dawn it-tekniki twassal għal preċiżjoni mtejba tal-prodott, tnaqqis fl-iskart, u effiċjenza mtejba. Il-manifatturi għandhom iħaddnu dawn l-istrateġiji u jaqsmu l-esperjenzi tagħhom. Ir-rispons mill-professjonisti tal-industrija jenfasizza l-effettività ta’ dawn il-metodi, filwaqt li jenfasizza l-importanza tat-titjib kontinwu fil-prattiki tax-xogħol tal-metall.
Mistoqsijiet Frekwenti
X'inhu springback fil-folja tal-metall?
Ir-rebound jirreferi għat-tendenza tal-metall li jirritorna għall-forma oriġinali tiegħu wara li jitgħawweġ, u dan jaffettwa l-eżattezza tal-prodott finali.
Kif nista' nkejjel ir-rebound mill-ġdid?
Il-manifatturi jistgħu jkejlu r-rebound tar-rebbiegħa billi jużaw tekniki bħat-Test taċ-Ċirku Maqsum ta' Demeri jew traċċar bil-lejżer ibbażat fuq immaġni diġitali għal riżultati preċiżi.
Il-ħxuna tal-materjal taffettwa r-rebound?
Iva, materjali eħxen ġeneralment juru mġiba ta' springback differenti, li ħafna drabi tirriżulta fi springback akbar meta mqabbla ma' folji irqaq.