


Lil hinn mill-Bażiċi: Spjegazzjoni tat-Tekniki tat-Tgħawwiġ tal-Folji tal-Metall
Il-kisba ta' riżultati preċiżi u effiċjenti f'ambjenti kumplessi Liwi tal-Folji tal-Metall huwa kruċjali għall-manifattura moderna. Is-suq globali tal-magni li jgħawġu l-folji tal-metall kien stmat għal USD 988.1 miljun fl-2024, u dan jenfasizza r-rwol sinifikanti tiegħu. L-esperti jipproġettaw li s-suq usa' tal-fabbrikazzjoni tal-metall se jikber b'rata ta' tkabbir annwali komposta ta' 5.1% mill-2024 sal-2029. Il-ħakma ta' teknoloġija avvanzata Liwi tal-Folji tal-Metall It-tekniki, il-fehim tal-proprjetajiet tal-materjali, u l-użu ta' għodda speċjalizzata huma essenzjali għall-ħolqien ta' ġeometriji kumplessi. Dawn il-ħiliet imexxu l-innovazzjoni u l-effiċjenza f'industrija li qed tikber.
Punti Ewlenin
- Folja tal-metall kumplessa It-tgħawwiġ jeħtieġ ppjanar bir-reqqa u għodda speċjali biex isiru forom delikati.
- Nifhmu kif materjali bħall-azzar u l-aluminju jitgħawġu jgħinu biex jipprevjenu xquq u problemi oħra.
- Metodi avvanzati bħall-liwi bl-arja, il-ħolqien ta' muniti, u sistemi robotiċi jagħmlu l-liwi aktar preċiż u effiċjenti.
- L-għażla tal-materjal it-tajjeb u t-tħejjija tajba tiegħu twaqqaf l-iżbalji u tagħmel il-partijiet aktar b'saħħithom.
- L-użu ta' programmi tal-kompjuter biex jiġu ppjanati l-liwjiet jgħin biex jiġu evitati żbalji u jiffranka ħin u flus.
Nifhmu l-Isfidi Kumplessi tat-Tgħawwiġ tal-Folji tal-Metall
Definizzjoni ta' Liwjiet Kumplessi
Liwjiet kumplessi fi Fabbrikazzjoni tal-Folji tal-Metall jinvolvu aktar minn angoli sempliċi ta' 90 grad. Jeħtieġu ppjanar u eżekuzzjoni bir-reqqa biex jinkisbu ġeometriji kumplessi. Il-fabbrikanti jiltaqgħu ma' diversi tipi ta' liwjiet kumplessi. Dawn jinkludu liwjiet b'forma ta' V qawwija, liwjiet b'forma ta' V b'raġġ, u liwjiet b'forma ta' V fonda (troughs). Forom kumplessi oħra huma kantunieri komposti, top hats, hems, u liwjiet bil-pressa jew bil-boxxla. Kull tip jippreżenta sfidi uniċi. Differentitekniki tal-liwi tal-folji tal-metall Japplikaw għal dawn. Pereżempju, it-tgħawwiġ bl-arja jinvolvi kuntatt minimu bejn il-biċċa tax-xogħol u d-die, li jippermetti flessibbiltà. It-tgħawwiġ mill-qiegħ joffri preċiżjoni akbar u inqas springback. Il-ħolqien ta' muniti juża tunnellaġġ għoli biex joħloq angolu preċiż b'ripetibbiltà għolja.
Kwistjonijiet Komuni ta' Liwi
Diversi kwistjonijiet jistgħu jinqalgħu matul Liwi tal-Folji tal-Metall, li jaffettwa l-kwalità tal-prodott finali. Il-qsim jew il-fratturar spiss iseħħu minn raġġi stretti ta' liwja, liwja kontra l-qamħ tal-materjal, jew l-użu ta' materjali b'duttilità baxxa. Ir-rebound tal-materjal huwa problema komuni oħra. Il-materjal jipprova jirritorna għall-forma oriġinali tiegħu wara li jitgħawweġ. Dan jiġri minħabba angoli mhux korretti tad-die jew tal-punch jew sottovalutazzjoni tal-ebusija tal-materjal. It-tikmix jirriżulta minn forzi kompressivi, flanġijiet twal mhux appoġġjati, jew disinn ħażin tad-die. Dawn il-fatturi jonqsu milli jikkontrollaw il-fluss tal-materjal. Grif jew ħruq tal-wiċċ jistgħu jseħħu minn għodda maħmuġa jew milbusa, lubrikazzjoni inadegwata, jew kuntatt bejn metall u metall. Ineżattezza dimensjonali jew kontroll ħażin tal-angolu jirriżulta minn kalibrazzjoni mhux preċiża tal-brejk tal-istampa, varjazzjonijiet fil-ħxuna tal-materjal, jew nuqqas ta' qbil fl-għodda. L-injorar tad-direzzjoni tal-qamħ jikkawża wkoll problemi. It-tgħawwiġ tul il-qamħ jista' jwassal għal xquq. Tqegħid ħażin ta' slots ħdejn il-liwjiet jista' jiddeforma jew jikkollassa matul il-proċess.
L-Impatt tal-Proprjetajiet tal-Materjal
Proprjetajiet tal-materjalinfluwenza sinifikanti Liwi tal-Folji tal-Metall riżultati. Is-saħħa tar-rendiment hija proprjetà kritika. Tiddefinixxi l-ammont ta' stress li jiddeforma materjal b'mod permanenti. Dan jimmarka t-tranżizzjoni tiegħu minn imġiba elastika għal waħda plastika. Materjali b'saħħa ta' rendiment għolja huma diffiċli biex jitgħawġu intenzjonalment. Dawk b'saħħa ta' rendiment baxxa jitgħawġu faċilment. L-għażla ta' materjali b'saħħa ta' rendiment xierqa hija essenzjali għar-riżultati mixtieqa tal-liwi. Pereżempju, l-azzar jitgħawweġ f'250 MPa, filwaqt li l-aluminju jitgħawweġ faċilment f'150 MPa. Is-saħħa tat-tensjoni tirrappreżenta l-istress massimu li materjal jista' jiflaħ qabel ma jinkiser. L-azzar jibqa' intatt sa 450 MPa. Il-fehim kemm tas-saħħa tar-rendiment kif ukoll tas-saħħa tat-tensjoni jgħin biex jipprevjeni deformazzjoni permanenti u ksur fi Liwi tal-Folji tal-Metall applikazzjonijiet.
Tekniki Avvanzati tal-Liwi tal-Folji tal-Metall għall-Preċiżjoni
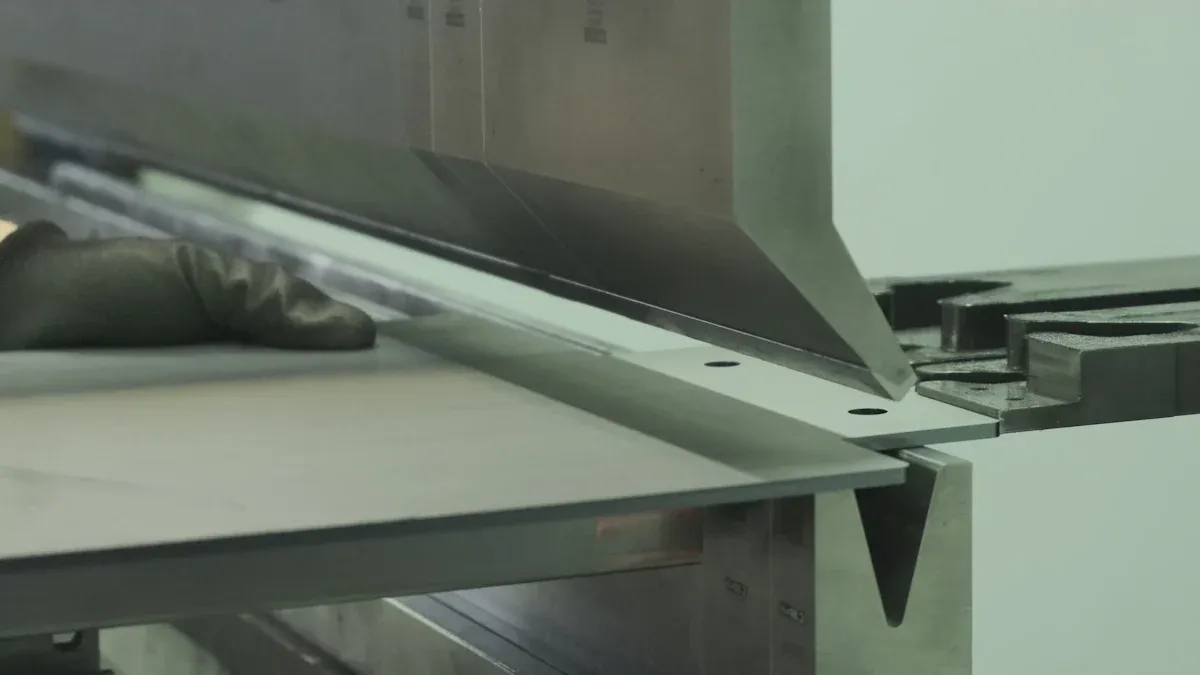
Il-kisba ta' preċiżjoni għolja fi Fabbrikazzjoni tal-Folji tal-Metall spiss jeħtieġ li wieħed jimxi lil hinn mill-metodi bażiċi. Il-fabbrikanti jimpjegaw diversitekniki avvanzati tal-liwi tal-folji tal-metall biex jinħolqu partijiet kumplessi b'tolleranzi stretti. Dawn il-metodi joffru vantaġġi distinti għal applikazzjonijiet speċifiċi, u jiżguraw kemm l-eżattezza kif ukoll l-effiċjenza.
Applikazzjonijiet ta' Tgħawwiġ bl-Arja, Bottoming, u Coining
Tliet metodi fundamentali ta' liwi tal-brejkijiet tal-istampa huma l-liwi bl-arja, il-bottoming, u l-coining. Kull teknika toffri benefiċċji uniċi għal ħtiġijiet ta' produzzjoni differenti.
- Liwi tal-Arja jinvolvi l-punch li jagħfas il-materjal fil-ftuħ tad-die mingħajr ma l-materjal imiss kompletament mal-qiegħ tad-die. Dan il-metodu huwa versatili u adattat għal produzzjoni ta' massa żgħira sa medja. Jippermetti flessibbiltà fl-aġġustament tal-angolu billi jikkontrolla l-fond tal-punch.
- Liwi tal-Qiegħ iseħħ meta l-punch jisforza l-materjal biex jikkuntattja kompletament il-wiċċ ta' isfel tad-die. Din it-teknika tipprovdi preċiżjoni angolari akbar mit-tgħawwiġ bl-arja u tnaqqas ir-rebound. Huwa metodu komuni ta' tgħawwiġ adattat għal firxa wiesgħa ta' materjali tal-metall b'diversi tipi u ħxuna.
- Muniti japplika forza sinifikanti, u b'hekk il-punch jippenetra u jikkompressa l-materjal fid-die. Dan il-proċess jistabbilixxi b'mod permanenti l-angolu tal-liwja. L-ikkunzar jintuża għal użi li jeħtieġu angoli preċiżi tal-liwja minħabba l-preċiżjoni għolja u t-tnaqqis fir-rebound, li jirriżulta f'liwjiet konsistenti u affidabbli. Applikazzjonijiet speċifiċi jenfasizzaw il-valur tiegħu:
- Manifattura tal-KarozziL-ikkunzar huwa kruċjali għall-komponenti strutturali tal-karozzerija. Eżempji jinkludu pjanċi ta' rinforz tal-pilastri A/B/C, binarji tas-sedil, u travi tal-azzar ta' saħħa għolja. Dan jiżgura uniformità dimensjonali għal assemblaġġ preċiż u prestazzjoni ta' sikurezza passiva. Dan il-metodu jelimina r-rebound għal miljuni ta' partijiet uniformi, li huwa vitali għal sistemi ta' wweldjar awtomatizzati.
- AerospazjaliIl-manifatturi jużaw l-ikkunjar għall-paletti gwida tal-magna, l-istringers tal-ġwienaħ, u l-konnetturi kritiċi tal-irkaptu tal-inżul. L-affidabbiltà assoluta u l-preċiżjoni mhux imqabbla, ħafna drabi aħjar minn ±0.1°, huma vitali f'dawn il-komponenti. L-ikkunjar itejjeb ukoll il-ħajja tal-għeja u l-affidabbiltà permezz tat-twebbis tax-xogħol u l-istress kompressiv.
- Strumenti ta' Preċiżjoni u Apparati MediċiDin it-teknika tifforma dirgħajn ta' strumenti kirurġiċi, pjanċi ta' fissazzjoni ortopedika impjantabbli, u mikro-parentesi. Dawn il-partijiet spiss jużaw materjali diffiċli biex jiġu ffurmati. Il-kisi bil-muniti jikseb raġġi interni ultra-żgħar u definiti sew u tolleranzi fil-livell tal-mikron mingħajr ma jfixkel l-istruttura tal-qamħ. Dan jissalvagwardja l-bijokompatibilità u l-istabbiltà fit-tul.
Operazzjonijiet ta' Liwi f'Diversi Stadji
Operazzjonijiet ta' liwi f'diversi stadji jinvolvu t-twettiq ta' diversi liwjiet fuq biċċa tax-xogħol waħda b'mod sekwenzjali. Dan il-proċess spiss juża għodda differenti jew sezzjonijiet differenti tal-istess għodda. Il-fabbrikanti jużaw din it-teknika biex joħolqu ġeometriji kumplessi li liwja waħda ma tistax tikseb. Tgħin ukoll biex timmaniġġja l-fluss tal-materjal u tipprevjeni ħabtiet bejn il-biċċa tax-xogħol u l-komponenti tal-brejk tal-istampa. It-liwi f'diversi stadji jista' jnaqqas b'mod sinifikanti l-ħinijiet tas-setup meta mqabbel mal-moviment tal-partijiet bejn magni multipli. Dan l-approċċ itejjeb l-effiċjenza ġenerali u jżomm preċiżjoni għolja għal partijiet kumplessi. Il-brejkijiet tal-istampa programmati spiss awtomatizzaw dawn is-sekwenzi, u jiżguraw riżultati konsistenti fil-produzzjoni kollha.
Tekniki ta' Tgħawwiġ bil-Wipe u Rotatorju
Lil hinn mill-metodi tradizzjonali tal-brejk tal-istampa, it-tgħawwiġ bil-wipe u r-rotazzjoni joffru soluzzjonijiet speċjalizzati għal rekwiżiti uniċi ta' tgħawwiġ.
- Imsaħ il-Liwi tinvolvi l-ikklampjar ta' tarf wieħed tal-folja tal-metall waqt li die tal-imsaħ tiċċaqlaq fuq il-materjal, u tifforma l-liwja. Din it-teknika hija preferuta meta l-għan ikun li tiġi prodotta folja tal-metall b'truf mgħawġa. Hija wkoll ideali biex tinkiseb finitura ratba u tonda fuq komponenti tal-folja tal-metall.
- Liwi Rotatorju juża die li jdur biex jifforma l-liwja. Il-materjal jitgħawweġ madwar ċilindru jew romblu li jdur. Dan il-metodu huwa preferut biex jinkisbu riżultati mingħajr grif fuq uċuħ delikati. Huwa wkoll eċċellenti biex jitgħawġu materjali għal sezzjonijiet trasversali akbar minn 90 grad. It-tgħawwiġ rotatorju jipproduċi output aktar uniformi u estetiku mingħajr ma tobrox il-wiċċ. Il-fabbrikanti jippreferuh meta tkun meħtieġa liwja akbar minn angolu ta' 90 grad. Huwa wkoll ideali għall-ħolqien ta' forom tondi jew spirali u profili ċirkolari kkomplikati.
Liwi Inkrementali għal Kurvi
It-tgħawwiġ inkrementali joffri approċċ speċjalizzat għall-ħolqien ta' kurvi lixxi u kontinwi fil-folja tal-metall. Dan il-metodu huwa differenti b'mod sinifikanti mit-tgħawwiġ tradizzjonali b'daqqa waħda. Minflok ma jifforma t-tgħawwiġ kollu f'daqqa, it-tgħawwiġ inkrementali jikseb il-kurva mixtieqa permezz ta' serje ta' tgħawwiġ żgħar u suċċessivi. Tipikament, pressa tal-brejk twettaq dan il-proċess. Juża punch u die standard, jew xi kultant għodda tar-romblu speċjalizzata. Il-magna tagħmel indentazzjonijiet żgħar tul il-linja tat-tgħawwiġ. Kull indentazzjoni tiddeforma ftit il-materjal. L-effett kumulattiv ta' dawn id-deformazzjonijiet żgħar joħloq raġġ kbir u lixx.
Din it-teknika hija partikolarment siewja għall-iffurmar ta' raġġi kbar jew kurvi kumplessi u mhux uniformi. Il-brejkijiet tal-press tradizzjonali spiss ikollhom diffikultà biex jifformaw dawn il-forom. It-tgħawwiġ inkrementali jevita l-ħtieġa għal għodda apposta għalja għal kull kurva unika. Dan jagħmilha soluzzjoni kosteffettiva għall-prototipar u l-produzzjoni ta' volum baxx. Tnaqqas ukoll l-istress fuq il-materjal meta mqabbel mal-isfurzar ta' raġġ kbir f'operazzjoni waħda. Dan jimminimizza r-riskju ta' qsim jew tiċrit, speċjalment b'materjali inqas duttili.
Il-proċess jirrikjedi kontroll preċiż fuq il-fond tat-titqib u l-avvanz tal-materjal. Kontrolli avvanzati tal-brejk tal-istampa u softwer ta' simulazzjoni jgħinu lill-inġiniera jipprogrammaw is-sekwenza eżatta tal-liwjiet. Dan jiżgura li l-kurva finali taqbel mal-ispeċifikazzjonijiet tad-disinn. Filwaqt li hija aktar bil-mod milli-liwja b'daqqa waħda, il-liwja inkrementali tipprovdi flessibbiltà mingħajr paragun fid-disinn tal-kurva. Tippermetti lill-fabbrikanti jipproduċu elementi arkitettoniċi kumplessi, komponenti aerospazjali, u pajpijiet jew kanali b'dijametru kbir. Dawn l-applikazzjonijiet spiss jeħtieġu kurvi lixxi u estetikament pjaċevoli mingħajr angoli qawwija viżibbli. Dan il-metodu jespandi l-kapaċitajiet ta' diversi... tekniki tal-liwi tal-folji tal-metall.
Konsiderazzjoni waħda bil-liwi inkrementali hija l-potenzjal għal "marki ta' xhieda" jew aspetti żgħar tul il-kurva. Dawn il-marki jirriżultaw mill-indentazzjonijiet individwali. Il-fabbrikanti jistgħu jimminimizzaw dawn il-marki permezz ta' programmazzjoni bir-reqqa, żidiet iżgħar fil-passi, u pproċessar ta' wara bħal xkatlar jew illustrar. Minkejja dan, il-kapaċità li tinħoloq kważi kull forma ta' kurva tagħmel il-liwi inkrementali għodda indispensabbli għal xogħlijiet kumplessi. Fabbrikazzjoni tal-Folji tal-Metall.
Għodda u Tagħmir għal Liwi Kumpless tal-Folji tal-Metall
Il-kisba ta' preċiżjoni f'kumpless liwi tal-folji tal-metall teħtieġ għodod speċjalizzati u tagħmir avvanzat. Dawn il-komponenti jaħdmu flimkien biex jiffurmaw partijiet kumplessi b'mod preċiż u effiċjenti. Il-fabbrikanti jiddependu fuq disinji speċifiċi tal-għodod u karatteristiċi tal-brejkijiet tal-istampa biex jissodisfaw speċifikazzjonijiet eżiġenti.
Punċi u Imut Speċjalizzati
Puntelli u forom speċjalizzati huma kruċjali għal kumplessità Liwi tal-Folji tal-MetallId-disinn tagħhom jaffettwa direttament il-kwalità u l-fattibbiltà ta' liwja. L-inġiniera jimmiraw għal "raġġ tad-deheb," fejn ir-raġġ intern huwa bejn wieħed u ieħor ugwali għall-ħxuna tal-materjal. Dan jiżgura iffurmar stabbli u springback prevedibbli. Huma jirrispettaw ukoll id-direzzjoni tal-qamħ. Il-linji kritiċi tal-liwja għandhom ikunu perpendikolari għall-qamħ tal-materjal biex jipprevjenu l-qsim. Id-disinjaturi jippermettu biżżejjed "żoni ta' deformazzjoni sikuri" madwar toqob u inċiżjonijiet. Dan jipprevjeni d-distorsjoni ħdejn il-linji tal-liwja. It-tul tal-flanġ irid ukoll "joqgħod sod" fuq il-ftuħ V. Dan jipprevjeni li jaqa' fid-die. Il-fabbrikanti dejjem jikkalkulaw it-tunnellaġġ biex jiżguraw li jibqa' taħt il-limiti nominali tal-brejk tal-istampa u tal-għodda. Dan jipprevjeni l-ħsara. L-għodda standard ħafna drabi hija l-aktar għażla profittabbli. Il-personalizzazzjoni ssir l-aħħar għażla. Il-puntelli Gooseneck joffru spazju għal ġeometriji kumplessi. Madankollu, mhumiex adattati għal xogħol heavy-duty. Is-softwer tas-simulazzjoni jgħin biex jottimizza s-sekwenzi tal-liwja u jidentifika r-riskji ta' ħabta qabel il-produzzjoni fiżika.
Għodda Sezzjonali għall-Flessibbiltà
L-għodda sezzjonali tavvanza b'mod sinifikanti l-ottimizzazzjoni tas-setup. Din tippermetti lill-operaturi jikkonfiguraw it-tulijiet tal-għodda b'mod preċiż. Dan iżomm għoli magħluq konsistenti f'diversi setups. Din il-kapaċità ttejjeb direttament il-flessibbiltà. Tnaqqas ukoll il-ħin meħtieġ għas-setup. Il-fabbrikanti jistgħu jadattaw malajr għal ġeometriji differenti tal-partijiet mingħajr ma jibdlu settijiet sħaħ ta' għodda. Dan itejjeb l-effiċjenza fil-produzzjoni.
Karatteristiċi tal-Ibbrejkjar tal-Istampa għall-Preċiżjoni
Il-brejkijiet tal-istampa moderni jinkorporaw diversi karatteristiċi biex jiksbu preċiżjoni għolja. Sistemi ta' inkurunar, kemm idrawliċi kif ukoll mekkaniċi, iqassmu l-pressjoni b'mod uniformi tul it-tul tal-liwja. Dawn jikkontrobattu d-deflessjoni naturali taħt pressjoni. Dan iwassal għal liwjiet preċiżi minn tarf għall-ieħor. Sistemi avvanzati ta' kontroll CNC jippermettu aġġustamenti f'ħin reali waqt it-liwja. Huma jużaw sensuri biex jimmonitorjaw id-devjazzjoni tal-angolu u r-rispons tal-materjal. Is-softwer jagħmel korrezzjonijiet immedjati. Dan iżomm il-preċiżjoni. Il-preċiżjoni tar-ram u tal-back gauge tiżgura fond u angolu konsistenti. Magni ta' preċiżjoni għolja jużaw ball screw drives jew encoders lineari għal pożizzjonament preċiż tal-materjal. Qafas riġidu tal-brejk tal-istampa huwa fundamentali għall-preċiżjoni. Jirreżisti d-deflessjoni u l-vibrazzjoni taħt tagħbija sħiħa. Dan jipprevjeni moviment li jista' jikkomprometti l-angolu tal-liwja. Il-kundizzjoni u l-allinjament xieraq tal-għodda huma wkoll kritiċi. Għodda milbusa jew allinjati ħażin inaqqsu l-preċiżjoni. Sistemi avvanzati ta' CNC jistgħu jikkumpensaw għall-varjazzjonijiet fil-proprjetà tal-materjal. Dan jiżgura standards għoljin ta' kwalità u preċiżjoni għal kull liwja.
Ċelloli tal-Liwi Robotiċi għall-Awtomazzjoni
Iċ-ċelloli robotiċi tat-tgħawwiġ jirrappreżentaw qabża sinifikanti fl- Fabbrikazzjoni tal-Folji tal-MetallHuma jintegraw brejkijiet tal-istampa ma' dirgħajn robotiċi. Dan joħloq sistema kompletament awtomatizzata. Dawn iċ-ċelloli joffru preċiżjoni, konsistenza u effiċjenza għolja. Huma jimmaniġġjaw kompiti ripetittivi b'eżattezza soda. Dan inaqqas l-iżball uman u jtejjeb il-kwalità ġenerali tal-produzzjoni.
L-implimentazzjoni ta' ċelloli robotiċi tat-tgħawwiġ spiss tagħti redditu pożittiv fuq l-investiment (ROI). Ħafna kumpaniji jaraw dan ir-redditu fi żmien 18 sa 36 xahar. Dawn is-sistemi jtejbu wkoll b'mod sinifikanti r-rendiment tal-ewwel pass. Dan jista' jvarja minn 5% sa 15%. Huma jżidu wkoll il-kapaċità effettiva bi 30% sa 50%.
| Metrika | Valur |
|---|---|
| Kronoloġija tar-ROI Pożittiva | 18-36 xahar |
| Titjib fir-Rendiment tal-Ewwel Pass | 5-15% |
| Żieda effettiva fil-kapaċità | 30-50% |
Lil hinn mir-redditu finanzjarju, dawn iċ-ċelloli joffru diversi vantaġġi operattivi:
- Ħinijiet ta' Ċomb ImnaqqsaDawn jippermettu lill-kumpaniji jiżguraw proġetti profittabbli u ta' produzzjoni rapida. Dan isaħħaħ il-pożizzjoni tagħhom fil-katina tal-provvista.
- Kapaċitajiet EspandutiIċ-ċelloli robotiċi jiftħu l-bibien għal kuntratti qligħ fl-aerospazju, mediċi, jew arkitettoniċi. Huma jimmaniġġjaw forom kumplessi jew materjali speċjalizzati bil-faċilità.
- Sigurtà u Ergonomija Mtejba fuq il-Post tax-XogħolL-awtomazzjoni tal-kompiti tat-tgħawwiġ tnaqqas it-turnover u żżid il-moral. Dan inaqqas l-ispejjeż tal-kiri u tat-taħriġ.
Il-manifatturi l-kbar spiss jesperjenzaw benefiċċji sostanzjali fit-tul. ROI ta’ 3 snin għall-manifatturi l-kbar jista’ jaqbeż il-200%. Il-manifatturi b’volum għoli jirrappurtaw ROI ta’ 3 snin ta’ 220%. Dawn is-sistemi jżidu wkoll b’mod drammatiku l-produzzjoni sa 300%. Jistgħu jnaqqsu l-ħtieġa għal operaturi tas-sengħa b’60%.
| Metrika | Valur |
|---|---|
| ROI ta' 3 snin għal Manifatturi Kbar | Aktar minn 200% |
| ROI ta' 3 snin għal Manifatturi ta' Volum Għoli | 220% |
| Żieda fil-Produzzjoni | 300% |
| Tnaqqis fl-Operaturi tas-Sengħa | 60% |
Iċ-ċelloli robotiċi tat-tgħawwiġ jittrasformaw il-proċessi tal-manifattura. Huma jwasslu partijiet konsistenti u ta’ kwalità għolja b’intervent uman minimu. Dan jagħmilhom assi siewi għall-ħwienet tal-fabbrikazzjoni moderni.
Konsiderazzjonijiet tal-Materjal u Tħejjija għat-Tgħawwiġ tal-Folji tal-Metall
Influwenza tad-Direzzjoni tal-Qamħ
Il-proprjetajiet tal-materjal għandhom impatt sinifikanti Liwi tal-Folji tal-Metall riżultati. Id-direzzjoni tal-qamħ, riżultat tal-proċess tat-tidwir, toħloq proprjetajiet anisotropiċi. Is-saħħa, id-duttilità, u l-formabbiltà jvarjaw skont id-direzzjoni tal-forza. Allinjament ħażin jista' jwassal għal difetti bħal xquq u tiġbid irregolari. Is-saħħa hija ogħla tul il-qamħ, filwaqt li d-duttilità hija aktar baxxa. Ir-rebound huwa affettwat ukoll għaliex il-qamħ jirreżistu d-deformazzjoni b'mod differenti bbażat fuq l-allinjament tagħhom. Għal-ligi tal-aluminju fil-pannelli tal-karozzi, id-direzzjoni tat-tidwir toffri saħħa tensili ogħla iżda duttilità aktar baxxa. Dan jista' jikkawża qsim jekk ma jiġix ikkunsidrat waqt l-ittimbrar. Fil-fenders tal-karozzi mfasslin fil-fond, l-orjentazzjoni tal-vojt bil-qamħ parallel mad-direzzjoni ewlenija tat-tensjoni tista' tirreżisti tiġbid eċċessiv, u tipprevjeni d-dmugħ. Ir-rotazzjoni tal-vojt 45 jew 90 grad tista' ttejjeb il-formabbiltà billi tisfrutta d-duttilità trasversali. Studji fuq azzar b'fażi doppja juru li l-allinjament tal-qamħ f'angolu ta' 45 grad mad-direzzjoni ewlenija tat-tensjoni jista' jnaqqas il-qsim sa 20% f'ġeometriji kumplessi. Għal liwjiet sempliċi, l-allinjament tal-linja tal-liwja perpendikolari mal-qamħ spiss inaqqas ir-riskji ta' qsim minħabba ż-żieda fid-duttilità fid-direzzjoni trasversali.
Għażla ta' Materjal għall-Iffurmar
L-għażla tal-materjal korrett hija kruċjali biex jinkisbu raġġi speċifiċi ta' liwja u rekwiżiti ta' saħħa. Għal 6061 aluminju, raġġ minimu ta' liwja ta' 1-2 darbiet il-ħxuna tal-materjal (1-2T) huwa rakkomandat għal iffurmar nadif. Għall-azzar inossidabbli 304, raġġ minimu ta' liwja ta' 2-3 darbiet il-ħxuna tal-materjal (2-3T) huwa meħtieġ minħabba l-karatteristiċi tiegħu ta' twebbis għax-xogħol. Dan jipprevjeni l-qsim. Partijiet ġenerali tal-folji tal-metall spiss jeħtieġu raġġi ta' liwja bejn 0.5T sa 4T, skont il-ħxuna tal-materjal. Biex tikkalkula r-raġġ minimu sikur ta' liwja (R) u tipprevjeni l-qsim, uża l-formula R = K × T. Hawnhekk, T hija l-ħxuna tal-materjal u K huwa l-fattur K. Il-fatturi K rakkomandati huma 0.45 għall-aluminju 6061, 0.50 għall-azzar inossidabbli 304, u 0.33 għall-azzar ħafif. Applika fattur ta' sigurtà ta' 2x 'il fuq mill-minimi teoretiċi biex tevita fallimenti fil-produzzjoni. Uża 1.5-2T għall-aluminju u 3-4T għall-azzar inossidabbli f'ambjenti ta' produzzjoni. Dan jikkunsidra l-varjazzjonijiet u l-użu tal-għodda. Raġġi ta' liwja akbar jikkontribwixxu għal reżistenza mtejba għall-għeja billi jqassmu l-istress b'mod aktar uniformi madwar il-materjal. Bil-maqlub, raġġi stretti joħolqu konċentrazzjonijiet ta' stress. Dawn jistgħu jwasslu għall-bidu ta' xquq, speċjalment taħt tagħbija ċiklika jew kundizzjonijiet ta' ċikliżmu termali. Dan jaffettwa s-saħħa u d-durabbiltà ġenerali tal-parti.
| Materjal | Ħxuna (T ≤ 6 mm) | Ħxuna (6–12 mm) | Ħxuna (12–25 mm) |
|---|---|---|---|
| Liga tal-Aluminju | 1 × T | 1.5 × T | 2–3 × T |
| Azzar b'livell baxx ta' karbonju | 0.8 × T | 1.2 × T | 1.5–2.5 × T |
| Azzar li ma jissaddadx | 2 × T | 2.5 × T | 3–4 × T |
Irfinar tal-wiċċ u Kisi
Irfinar tal-wiċċ u kisi Għandhom rwol vitali fis-suċċess tat-tekniki tat-tgħawwiġ tal-folji tal-metall. Dawn jaffettwaw il-frizzjoni u l-ħsara potenzjali matul il-proċess tat-tgħawwiġ. Il-proċessi u l-kisi tal-irfinar tal-wiċċ huma kruċjali biex tiżdied il-kapaċità tat-tagħbija tal-partijiet u jiġu evitati ħsara bħal grif u mikropitting. Proċessi ta' kisi ottimizzati jistgħu jipprevjenu effetti negattivi fuq is-saħħa tat-tgħawwiġ tal-għerq tas-snien. It-testijiet tal-pulsaturi jikkonfermaw dan. Il-kombinazzjoni ta' proċessi tal-irfinar tal-wiċċ ma' kisi WC/C tista' żżid il-kapaċità tat-tagħbija tal-pitting. L-effettività tiddependi fuq l-istrateġija tal-kisi. Pereżempju, il-kisi tal-pinion biss kontra ż-żewġ gerijiet. Il-ħruxija baxxa tal-uċuħ superfiniti isotropiċi, meta kkombinata ma' kisi fuq il-pinion, tgħin biex tevita xedd estensiv tal-ġenb mhux miksi. Dan iżid il-kapaċità tat-tagħbija tal-pitting. Il-kisi tal-għodda, bħal diversi tipi ta' nitrid tat-titanju u titanju, applikati fuq kontrokampjuni, jipprovdu koeffiċjent ta' frizzjoni aktar stabbli matul it-test tal-frizzjoni kollu meta mqabbel mal-kundizzjonijiet ta' frizzjoni niexfa. Il-kontrokampjun irradjat bil-polz tal-elettroni wera l-ogħla stabbiltà tal-koeffiċjent tal-frizzjoni matul it-titwil tal-kampjun sakemm jinkiser. L-ogħla temperatura fiż-żona ta' kuntatt matul il-frizzjoni ġiet osservata għall-kontrokampjun mhux miksi. Dan jissuġġerixxi li l-kisi jista' jnaqqas il-ġenerazzjoni tas-sħana.
Passi ta' qabel l-ipproċessar
Passi effettivi ta' qabel l-ipproċessar huma vitali għal liwi b'suċċess tal-folja tal-metall. Dawn l-azzjonijiet iħejju l-materjal għall-iffurmar. Huma jipprevjenu difetti u jiżguraw riżultati ta' kwalità għolja. Il-fabbrikanti spiss jibdew b'tindif bir-reqqa. Dan ineħħi ż-żjut, il-ħmieġ, u kontaminanti oħra mill-wiċċ tal-folja tal-metall. Il-kontaminanti jistgħu jikkawżaw imperfezzjonijiet tal-wiċċ jew xedd tal-għodda waqt it-tgħawwiġ. Huma jinterferixxu wkoll mal-proċessi ta' finitura sussegwenti.
It-tneħħija tal-gradjatura hija pass kritiku ieħor ta' qabel l-ipproċessar. Dan ineħħi t-truf li jaqtgħu jew il-gradjaturi li jibqgħu minn operazzjonijiet ta' qtugħ bħal qtugħ bil-lejżer jew titqib. Il-gradjaturi jistgħu jikkawżaw diversi problemi. Jistgħu jobrox l-għodda, u dan iwassal għal xedd prematur. Il-gradjaturi joħolqu wkoll konċentrazzjonijiet ta' stress fil-materjal. Dan iżid ir-riskju ta' qsim waqt it-tgħawwiġ. It-tneħħija tal-gradjaturi tiżgura proċess ta' tgħawwiġ aktar bla xkiel u aktar sikur. Ittejjeb ukoll il-kwalità estetika u funzjonali tal-parti finali.
Xi kultant, il-materjal jeħtieġ trattamenti tas-sħana speċifiċi qabel jew wara t-tgħawwiġ. Dawn it-trattamenti jimmaniġġjaw l-istress intern. Filwaqt li l-ittemprar ħafna drabi huwa trattament ta' wara t-tgħawwiġ, jindirizza direttament l-istress residwu ġġenerat waqt l-iffurmar. Dan itejjeb il-prestazzjoni tal-parti. Iżid ukoll ir-reżistenza għall-għeja sa 30% meta mqabbel ma' partijiet mhux ittrattati. Il-fabbrikanti jużaw ittemprar ħafif għal-ligi tal-aluminju bħal 5052/6061. Huma japplikaw trattament tas-sħana li jtaffi l-istress għal azzar ta' saħħa għolja. Dawn it-trattamenti jiżguraw li l-materjal iżomm l-integrità tiegħu u l-proprjetajiet mixtieqa wara l-proċess tat-tgħawwiġ. L-ipproċessar minn qabel xieraq jimminimizza r-riskji u jottimizza l-operazzjoni tat-tgħawwiġ. Dan jikkontribwixxi b'mod sinifikanti għad-durabbiltà u l-affidabbiltà tal-prodott finali.
Negħlbu l-Problemi Komuni Kumplessi tal-Liwi tal-Folji tal-Metall
Il-fabbrikanti spiss jiltaqgħu ma' diversi sfidi waqt it-tgħawwiġ kumpless tal-folji tal-metall. Dawn il-kwistjonijiet jistgħu jikkompromettu l-kwalità tal-parti u jżidu l-ispejjeż tal-produzzjoni. Il-fehim u l-applikazzjoni ta' strateġiji effettivi jgħinu biex jingħelbu dawn il-problemi komuni.
Mitigazzjoni tar-Rebbiegħa mill-Ġdid
Ir-rebound iseħħ meta parti tal-folja tal-metall mgħawġa terġa' lura parzjalment għall-forma oriġinali tagħha wara li l-forza tal-liwi tinħeles. Dan jiġri għaliex il-materjal iżomm xi memorja elastika. Il-fabbrikanti jużaw diversi tekniki effettivi ta' liwi tal-folji tal-metall biex jimmitigaw ir-rebound fuq diversi materjali.
Approċċ komuni wieħed jinvolvi tgħawwiġ żejjedIl-fabbrikanti jgħawġu l-parti intenzjonalment f'angolu aktar akut. Huma jistennew li l-materjal jerġa' lura għad-dimensjoni finali mixtieqa. Dan il-metodu huwa sempliċi iżda ħafna drabi jeħtieġ provi u żbalji estensivi biex jiġi pperfezzjonat. Teknika oħra, ħolqien ta' muniti jew staking, japplika pressjoni kompressiva għolja fir-raġġ tal-liwja. Dan jiddeforma l-materjal b'mod plastiku, inaqqas l-istress intern u jimminimizza r-rebound. Madankollu, l-ikkunzar jista' jraqqaq il-materjal u jeħtieġ preses b'tunnellaġġ ogħla.
Metodi avvanzati jinkludu Stampar bis-Sħana (Ebusija bl-Istampa)Dan il-proċess isaħħan il-biċċa vojta tal-azzar għal aktar minn 900°C. Il-fabbrikanti mbagħad jiffurmawha u jkessħuha malajr fil-forma. Dan jittrasforma l-mikrostruttura f'martensite iebsa. Ir-riżultat huwa kważi żero springback u saħħa ultra-għolja, speċjalment għal partijiet kumplessi tal-Azzar Avvanzat b'Saħħa Għolja (AHSS).
Id-disinn tal-forom ukoll għandu rwol kruċjali. Kumpens tad-Disinn tad-Die juża l-Analiżi tal-Element Finit (FEA) biex jissimula l-proċess tal-iffurmar. Dan ibassar ir-rebound tal-molla. L-inġiniera mbagħad jimmodifikaw il-ġeometrija CAD tad-die biex joħolqu wiċċ tal-għodda kkumpensat. Il-parti tifforma f'forma 'mhux korretta', li mbagħad terġa' lura fil-ġeometrija korretta. Titjib fil-parametri tal-proċess waqt is-simulazzjoni jgħin ukoll. L-Ottimizzazzjoni tal-Forza tad-Detentur tal-Blank (BHF) tiżgura fluss uniformi tal-materjal. Il-kontroll tal-moviment tal-għodda u l-ħin ta' permanenza jippermetti r-rilassament tal-istress. Disinn xieraq tax-xoffa jibbilanċja t-tgħawwiġ u t-tneħħija tat-tgħawwiġ. Ġeometrija korretta tal-blank tevita deformazzjoni żejda.
Strateġiji effettivi oħra jinkludu:
- Angoli tal-Ħajt MiftuħaDan jimminimizza l-fluss tal-metall fuq ir-raġġi tad-die. Inaqqas il-bidla angolari u t-tidwir tal-ħitan tal-ġenb.
- L-Applikazzjoni tat-Tensjoni fil-PjanL-użu ta' stake-beads, ibridi, jew kontroll attiv tal-forza tal-legaturi japplika tensjoni mal-ħitan tal-ġenb wara l-iffurmar. Dan inaqqas ir-rebound. Azzar ta' saħħa ogħla jista' jeħtieġ lock beads.
- Stiffeners ĠeometriċiL-inkorporazzjoni ta' darts, żibeġ, u flanġi tissakkar it-tensjonijiet elastiċi. Dan jipprevjeni r-rebound. Operazzjonijiet sussegwenti jistgħu jtaffu dawn l-istress.
- Disinn Robust tas-Sistema u l-ProċessId-disinn tal-parti u l-għodda jnaqqas is-sensittività tar-rebound mill-ġdid għal varjazzjonijiet fil-materjal, il-gauge, l-għodda, u l-proċessi tal-iffurmar. Dan jiffoka fuq il-minimizzazzjoni tal-effetti aktar milli biss fuq il-kumpens.
- Programmi ta' Simulazzjoni tal-FormazzjoniDawn il-programmi jbassru x-xejriet tar-rebound springback u jittestjaw kontromiżuri. Huma speċjalment utli b'karatterizzazzjoni sħiħa tal-materjal u mudelli xierqa, anke jekk mhux dejjem tinkiseb preċiżjoni sħiħa.
- Spazji Aktar Stretti u Raġġi tal-Punch IżgħarDawn inaqqsu l-bidla angolari u t-tidwir tal-ħitan tal-ġenb. Madankollu, għall-gradi AHSS, raġġi qawwija (taħt it-3T għal saħħa tat-tensjoni ta' 590 MPa jew 5T għal żibeġ tal-ġbid) jistgħu jippromwovu ksur tal-shear u rqiq eċċessiv.
- Forzi Ogħla ta' Trażżin tal-Ġbid tax-XoffaDawn inaqqsu wkoll il-bidla angolari u t-tidwir tal-ħitan tal-ġenb.
- Minimizzazzjoni tat-Tgħawwiġ u t-Tneħħija tat-Tgħawwiġ Mhux MixtieqaIż-żamma tal-ispazju liberu tad-die kemm jista' jkun strett mill-formabbiltà u l-kapaċità tal-istampa tipprevjeni t-twebbis tax-xogħol u żieda fir-rebound tar-rebbiegħa.
- Għażla ta' MaterjalL-għażla ta' materjali b'elastiċità aktar baxxa timminimizza r-rebound. Studju ta' każ wera li dan tejjeb b'mod sinifikanti l-eżattezza dimensjonali.
- Konsiderazzjonijiet tad-DisinnL-ottimizzazzjoni tal-ġeometrija tad-die tevita raġġi interni żgħar. Tiżgura żoni ta' kuntatt kbar għal distribuzzjoni uniformi tat-tagħbija. Il-konsiderazzjoni tad-direzzjoni tal-qamħ tgħin biex torjentaha bid-deformazzjoni.
- Modifiki tal-GħoddaL-użu ta' materjali xierqa għall-forom b'reżistenza ogħla għad-deformazzjoni, bħal azzar imwebbes, jgħin. L-implimentazzjoni ta' molol ta' kumpensazzjoni fil-forom tikkontrobatti l-irkupru elastiku. Il-forom ta' kumpensazzjoni b'ġeometrija speċjali u gwidi u puntelli ta' preċiżjoni għolja jiżguraw allinjament xieraq tal-materjal.
- Aġġustamenti tal-ProċessL-użu ta' pre-bending jintroduċi deformazzjoni inizjali. L-aġġustament tal-pressjoni tal-iffurmar isib il-bilanċ it-tajjeb. Pressjoni għolja wisq jew baxxa wisq tista' żżid ir-rebound jew twassal għal formazzjoni mhux kompluta.
Pereżempju, fi studju ta' każ dwar B-Pillar Inner, it-tranżizzjoni minn HSLA 340/440 għal DP 550/980 involviet iż-żieda ta' żibeġ tal-ħitan tal-ġenb u ġeometrija. Dan tejjeb l-ebusija tas-sezzjoni biex jikkontrolla r-rebound b'mod effettiv.
Il-Prevenzjoni tal-Qsim u t-Tiċrit
Il-qsim u t-tiċrit jirrappreżentaw ħsarat kritiċi fit-tgħawwiġ tal-folji tal-metall. Ħafna drabi jirriżultaw minn limitazzjonijiet tal-materjal jew parametri mhux xierqa tat-tgħawwiġ. Il-fehim ta' dawn il-fatturi jgħin biex jipprevjeni difetti bħal dawn.
Il-proprjetajiet tal-materjal jinfluwenzaw b'mod sinifikanti r-riskju ta' qsim. Saħħa tar-rendiment u titwil huma indikaturi ewlenin. It-titwil fqir juri kapaċità baxxa ta' deformazzjoni tal-plastik. Dan iwassal għal qsim meta l-istress tat-tensjoni jaqbeż il-limitu tal-materjal. Materjali b'duttilità insuffiċjenti ma jistgħux jiġġebdu biżżejjed waqt it-tgħawwiġ.
Il- direzzjoni tal-liwi Relattivament għall-orjentazzjoni tal-fibra tal-materjal hija importanti wkoll. Linji ta' liwi allinjati mal-orjentazzjoni tal-fibra jistgħu jillokalizzaw l-istress. Dan iżid iċ-ċansijiet ta' qsim. Tekniċi b'esperjenza jaġġustaw is-setup biex jallinjaw il-linja ta' liwi parallela mal-orjentazzjoni tal-fibra. Dan iqassam l-istress b'mod aktar uniformi.
Il-parametri tal-proċess jikkontribwixxu wkoll għall-qsim. Forma t'isfel eċċessivament dejjaq Wisa' tal-kanal V jirriżulta f'raġġ intern żgħir. Dan jiġġebbed iżżejjed u jraqqaq is-saff tal-materjal ta' barra, u jikkawża tiċrit. Il- raġġ tal-liwja irid jaqbel preċiżament mal-ħxuna tal-folja u l-wisa' tal-kanal V. Dan jipprevjeni t-tiġbid żejjed u jimminimizza l-qsim. Il-fabbrikanti għandhom jiżguraw li r-raġġ tal-liwja ma jkunx wisq strett għad-duttilità tal-materjal.
Ġestjoni tad-Distorsjoni
Id-distorsjoni fil-partijiet tal-folja tal-metall, speċjalment dawk kbar jew irqaq, tista' tikkomprometti l-eżattezza dimensjonali u l-integrità strutturali. Strateġiji effettivi jgħinu biex jimmaniġġjaw din il-problema.
L-għażla tal-materjal u t-tnaqqis tal-istress huma fundamentali. Il-fabbrikanti jagħżlu materjali li jżommu l-forma tagħhom aħjar taħt pressjoni, bħal ċerti azzar ħafif jew aluminju. Japplikaw ukoll metodi ta’ ħelsien mill-istress bħall-ittemprar. Dan jipprevjeni t-tgħawwiġ ikkawżat minn distribuzzjoni irregolari tal-istress.
Disinn għar-raġġ tal-liwja korrett huwa kruċjali. Ir-raġġ ta' liwja ta' ġewwa għandu jkun mill-inqas 1 sa 1.5 darbiet il-ħxuna tal-materjal. Dan jipprevjeni xquq jew springback eċċessiv. Materjali aktar duttili jistgħu jippermettu raġġ iżgħar.
Ottimizzazzjoni tas-sekwenza tal-liwja jgħin biex tinżamm l-integrità tal-parti. Il-fabbrikanti jgħawġu minn barra 'l ġewwa, jew mill-inqas liwjiet għall-aktar liwjiet kumplessi. Dan iqassam l-istress b'mod uniformi, u jipprevjeni d-distorsjoni.
Il-fabbrikanti għandhom iqis l-espansjoni u l-kontrazzjoni tal-materjalMaterjali bħall-aluminju għandhom koeffiċjent għoli ta' espansjoni termali. Huma jirreaġixxu għas-sħana u l-pressjoni. Id-disinji għandhom jippermettu l-espansjoni jew jikkunsidraw ħinijiet ta' tkessiħ biex jipprevjenu d-deformazzjoni.
Inklużi t-tolleranzi għar-rebound springback fid-disinn jiżgura li l-parti finali tissodisfa l-ispeċifikazzjonijiet. Il-fabbrikanti jinkorporaw allowances jew tnaqqis fil-liwja biex jikkumpensaw għar-rebound tal-molla.
Fl-aħħarnett, iż-żieda ta' karatteristiċi ta' appoġġ jgħin biex jikkontrolla l-materjal waqt it-tgħawwiġ. It-tabs jew il-flanġijiet jipprovdu punti ta' żamma żejda. Dan jippermetti kklampjar u kontroll xieraq, li jnaqqas it-tikmix jew id-distorsjoni.
Il-Ksib ta' Tolleranzi Stretti
Il-kisba ta' tolleranzi stretti f'operazzjonijiet kumplessi ta' liwi tal-folji tal-metall teħtieġ attenzjoni metikoluża għad-dettall fid-disinn, l-għodda, u l-kontroll tal-proċess. Il-fabbrikanti għandhom jimplimentaw l-aħjar prattiki biex jiżguraw li l-partijiet jissodisfaw l-ispeċifikazzjonijiet eżatti. Din il-preċiżjoni hija kruċjali għall-funzjonalità u l-assemblaġġ ta' komponenti kumplessi.
Il-konsiderazzjonijiet tad-disinn jiffurmaw il-pedament biex jinkisbu tolleranzi stretti. L-inġiniera jottimizzaw il-ġeometrija tal-parti billi jissimplifikaw il-karatteristiċi kumplessi. Dan inaqqas id-devjazzjonijiet u jagħmel il-manifattura aktar effiċjenti. Jippermetti direttament tolleranzi aktar stretti. L-inkorporazzjoni ta' raġġi ta' liwja adegwati tipprevjeni l-qsim tal-materjal. Ittejjeb ukoll l-eżattezza dimensjonali u tiżgura l-integrità strutturali. Id-disinjaturi jispazjaw it-toqob u t-truf b'mod strateġiku. Dan ipoġġi t-toqob kif suppost u jżomm distanzi minimi tat-truf. Jevita d-distorsjoni tal-materjal u jiżgura kwalità konsistenti. Il-kollaborazzjoni bikrija bejn l-inġiniera, il-kontroll tal-kwalità, u l-fabbrikanti tgħin biex jinftiehmu l-limitazzjonijiet tal-manifattura. Dan jipprevjeni d-dewmien. Il-fabbrikanti jqabblu wkoll it-tolleranza mal-funzjoni. Huma japplikaw tolleranzi stretti biss għal karatteristiċi kritiċi li jaffettwaw il-funzjonalità. Dan jippermetti tolleranzi aktar laxki għal żoni mhux essenzjali.
Il-preċiżjoni tal-għodda għandha rwol vitali daqstant ieħor. Il-manifatturi jinvestu f'materjali reżistenti għall-użu u reżistenti għall-użu għall-għodda. Dan jiżgura preċiżjoni konsistenti matul il-produzzjoni kollha. Huma jwettqu manutenzjoni u kalibrazzjoni regolari tal-għodda. Dan iżomm l-għodda fi ħdan it-tolleranza, inaqqas id-difetti, u jżomm l-effiċjenza. L-użu ta' tekniki avvanzati tal-manifattura jtejjeb b'mod sinifikanti l-preċiżjoni. Teknoloġiji bħall-magni CNC, it-tħin ta' preċiżjoni, u l-Magni tal-Iskarika Elettrika tal-Wajer (WEDM) jiksbu tolleranzi aktar stretti.
Kontroll u monitoraġġ effettivi tal-proċess huma essenzjali biex tinżamm il-preċiżjoni matul il-produzzjoni. Il-fabbrikanti jimplimentaw spezzjonijiet tal-kwalità f'ħin reali. Huma jimmonitorjaw kontinwament id-dimensjonijiet tal-partijiet matul il-produzzjoni. Dan jippermetti azzjonijiet korrettivi immedjati. Inaqqas l-iskrapp u jiżgura standards ta' kwalità għolja. L-użu tal-Kontroll Statistiku tal-Proċess (SPC) jgħin biex jiġu analizzati l-varjazzjonijiet fil-proċess tal-manifattura. Jidentifika d-devjazzjonijiet u jindirizza l-problemi b'mod proattiv. Dan iżomm l-istabbiltà u jnaqqas id-difetti. Il-provvista ta' taħriġ kontinwu għall-operaturi tagħtihom il-ħiliet meħtieġa. L-operaturi jitgħallmu l-aħjar prattiki u metodi ta' preċiżjoni. Dan jgħinhom iżommu tolleranzi stretti hekk kif it-tagħmir u l-kumplessitajiet tad-disinn jiżdiedu. Barra minn hekk, il-fabbrikanti jużaw il-mudell biex imexxu l-istampar. Huma jiżguraw li l-mudell CAD ikun attwali u jirrifletti l-bidliet kollha fid-disinn. L-istampar jiġi ġġenerat direttament mill-mudell aġġornat. Dan jelimina d-diskrepanzi u jiżgura l-eżattezza.
Billi jintegraw dawn l-istrateġiji komprensivi, il-fabbrikanti jiksbu b'mod konsistenti t-tolleranzi stretti meħtieġa għall-aktar applikazzjonijiet impenjattivi tal-folji tal-metall tal-lum.
Disinn għall-Manifatturabbiltà (DFM) fil-Liwi Kumpless tal-Folji tal-Metall
Id-Disinn għall-Manifattura (DFM) jiżgura li l-partijiet tal-folja tal-metall ikunu faċli u kosteffettiv biex jiġi prodottL-applikazzjoni tal-prinċipji tad-DFM kmieni fil-fażi tad-disinn tevita żbalji li jiswew ħafna flus u xogħol mill-ġdid aktar tard. Dan l-approċċ jottimizza l-proċess kollu tal-fabbrikazzjoni.
Konsiderazzjonijiet Bikrija tad-Disinn
Id-disinjaturi għandhom jikkollaboraw mal-manifatturi kmieni biex jallinjaw l-attributi tal-materjal mal-estetika u l-funzjonalità tad-disinn. Din il-kollaborazzjoni hija kruċjali għal riżultati ta’ suċċess. Huma jqisu l-interazzjoni bejn ir-raġġ tal-liwja u l-ħxuna tal-materjal. Dan jipprevjeni xquq u deformitajiet, speċjalment meta jitgħawweġ metall oħxon f’kurvi stretti. It-tqegħid strateġiku ta’ toqob għall-qafliet, ventilazzjoni, u tagħmir tal-aċċessorji jiżgura integrità strutturali u ottimizzazzjoni tal-manifattura. L-istabbiliment ta’ tolleranzi realistiċi permezz tal-kollaborazzjoni mal-manifatturi jappoġġja kemm il-preċiżjoni kif ukoll il-prattiċità fil-produzzjoni. Id-disinjaturi jevitaw ukoll kantunieri li jaqtgħu. Il-kantunieri ttundjati jtaffu l-konċentrazzjonijiet tal-istress u huma għażla ta’ disinn konxja mis-sigurtà. L-adattament tal-partijiet għal proċessi speċifiċi tal-manifattura, bħal qtugħ bil-lejżer, magni CNC, liwi, u ffurmar, jippermetti ġeometriji kumplessi, preċiżjoni għolja, u produzzjoni mgħaġġla.
Eżenzjonijiet u Talji tal-Liwja
It-tnaqqis fil-liwja u l-inċiżjonijiet huma qatgħat jew fetħiet żgħar li d-disinjaturi jinkorporaw f'partijiet tal-folja tal-metall. L-iskop primarju tagħhom huwa li jimminimizzaw il-konċentrazzjoni tal-istress fil-linji tal-liwja. Dan jipprevjeni d-deformazzjoni tal-materjal, it-tiċrit, u kwistjonijiet oħra. Qatgħat ta' tnaqqis f'forma ta' qatra demgħa, iffurmati bħal qatra demgħa, jikkombinaw it-tnaqqis fil-istress direzzjonali ma' truf lixxi. Huma partikolarment effettivi għal liwjiet kumplessi jew meta liwjiet multipli jiltaqgħu. It-tarf koniku tagħhom jiżgura rilaxx gradwali tal-istress. Dan jagħmilhom utli f'partijiet ta' preċiżjoni li jeħtieġu saħħa u durabilità.
Id-disinjaturi għandhom jevitaw li jaqtgħu żżejjed. Qatgħa ta' eżenzjoni li tkun fonda jew wiesgħa wisq tista' ddgħajjef il-parti. Huma jiddaqsjaw il-qatgħat ta' eżenzjoni biżżejjed biex itaffu l-istress mingħajr ma jneħħu materjal eċċessiv. Ir-regoli tal-CAD u ċ-ċarts tal-liwja jiggwidaw dan il-proċess. It-tqegħid korrett huwa wkoll vitali. It-tqegħid ta' qatgħat ta' eżenzjoni qrib wisq tal-linja tal-liwja jista' jikkawża distorsjoni. L-aħjar prattika tiddetta li l-eżenzjoni tiġi kkumpensata ftit 'il bogħod miż-żona tal-liwja. Dan jiżgura fluss bla xkiel tal-materjal mingħajr tiċrit. L-eżenzjoni tal-liwja ttaffi l-problemi tal-fluss tal-materjal billi jipprovdi spazju addizzjonali biex il-materjal jiġġebbed u jikkompressa waqt it-tgħawwiġ. Dan inaqqas il-konċentrazzjoni tal-istress, u jippermetti li l-materjal jiċċirkola aktar bla xkiel madwar l-għodda tal-liwja. Jimminimizza r-riskju ta' ħsara fil-materjal jew ħsara bħal tiċrit jew qsim. Dan il-proċess jippermetti wkoll forom tal-partijiet aktar preċiżi u konsistenti, speċjalment f'disinji kumplessi b'lakuni multipli jew żgħar bejn il-liwjiet. Dawn it-tekniki tal-liwja tal-folji tal-metall itejbu l-kwalità tal-parti u jipprevjenu ħsara potenzjali.
Raġġi Minimi tal-Liwja u Tulijiet tal-Flanġ
Id-disinjaturi għandhom jispeċifikaw raġġi minimi ta' liwja xierqa. Dan jipprevjeni l-qsim tal-materjal u jiżgura l-integrità tal-parti. Ir-raġġ minimu ta' liwja jiddependi mit-tip u l-ħxuna tal-materjal. Bl-istess mod, it-tulijiet tal-flanġ għandhom ikunu suffiċjenti biex jippermettu kklampjar u liwja xierqa mingħajr distorsjoni. Tul insuffiċjenti tal-flanġ jista' jwassal għal żliq tal-materjal jew liwjiet mhux preċiżi. Id-disinjaturi jikkunsidraw il-limitazzjonijiet tal-għodda meta jiddeterminaw dawn id-dimensjonijiet.
Softwer ta' Simulazzjoni għall-Ottimizzazzjoni
Is-softwer tas-simulazzjoni għandu rwol kruċjali fl-ottimizzazzjoni ta' proċessi kumplessi ta' liwi tal-folji tal-metall. Jippermetti lid-disinjaturi u lill-fabbrikanti jittestjaw u jirfinaw id-disinji b'mod virtwali qabel il-produzzjoni fiżika. Dan l-approċċ inaqqas b'mod sinifikanti l-iżbalji u l-ħela ta' materjal. L-inġiniera jistgħu jbassru kif materjal se jġib ruħu taħt diversi kundizzjonijiet ta' liwi. Dan jgħinhom jidentifikaw kwistjonijiet potenzjali bħal springback jew qsim kmieni fil-fażi tad-disinn.
Softwer ta' simulazzjoni, bħal TruTops Bend, jottimizza s-sekwenzar tal-liwi u l-għażla tal-għodda għal disinji kumplessi tal-folji tal-metall. Jikkalkula s-sekwenza ottimali tal-liwi. Jiddetermina wkoll il-kombinazzjoni korretta tal-għodda. Dan is-softwer jintegra l-komponenti kollha tal-proċess tal-liwi. Dawn il-komponenti jinkludu l-magna tal-liwi, BendMaster, u l-gripper. Idaħħalhom fl-interface tal-ipprogrammar. Is-softwer juża algoritmi avvanzati. Dawn l-algoritmi jappoġġjaw u jottimizzaw l-għażla tal-għodda. Jikkalkulaw is-sekwenzi tal-liwi. Jiddeterminaw ukoll il-pożizzjonijiet eżatti tal-qabda. Dan jimminimizza l-ħin tal-ipprogrammar. Jikkalkula wkoll il-mogħdijiet traversali ottimali.
Din il-kapaċità avvanzata tiżgura utilizzazzjoni effiċjenti tal-materjal. Ittejjeb ukoll il-kwalità tal-parti. Il-fabbrikanti jistgħu jesperimentaw b'ordnijiet ta' liwi u konfigurazzjonijiet tal-għodda differenti. Jagħmlu dan mingħajr ma jikkunsmaw ħin jew materjali prezzjużi fil-ħanut tax-xogħol. Is-softwer jipprovdi feedback viżwali. Dan jgħin lill-inġiniera jifhmu deformazzjonijiet kumplessi tal-materjal. Jgħinhom ukoll jieħdu deċiżjonijiet infurmati dwar id-disinn. Fl-aħħar mill-aħħar, is-softwer tas-simulazzjoni jissimplifika l-proċess kollu tal-liwi. Dan iwassal għal ċikli ta' produzzjoni aktar mgħaġġla u prodotti finali aktar preċiżi.
Ottimizzazzjoni tal-Ordni tal-Liwja u l-Awtomazzjoni fil-Liwja tal-Folji tal-Metall
Il-fabbrikanti jiksbu l-ogħla effiċjenza fit-tgħawwiġ tal-folji tal-metall permezz ta' ppjanar strateġiku u teknoloġija avvanzata. L-ottimizzazzjoni tal-ordni tat-tgħawwiġ u l-adozzjoni tal-awtomazzjoni jtejbu b'mod sinifikanti l-produttività u l-preċiżjoni. Dawn l-approċċi jimminimizzaw l-iżbalji u jnaqqsu l-ispejjeż tal-produzzjoni.
Sekwenzar Strateġiku tal-Liwja
Is-sekwenzar strateġiku tal-liwja huwa kruċjali għal liwja effiċjenti tal-folji tal-metall. Dan jimminimizza l-immaniġġjar tal-partijiet u jimmassimizza l-użu tal-magna. Metodu komuni wieħed jinvolvi ewristika f'żewġ stadjiDan l-approċċ l-ewwel jiddetermina l-ordni tal-istazzjonijiet tat-tgħawwiġ. Imbagħad jissekwenza s-segmenti f'dawk l-istazzjonijiet. Dan il-metodu xi kultant jista' jwassal għal aktar segmenti mħalltin mill-ġdid bejn stazzjonijiet mhux konnessi. ewristika approssimata tal-Programmazzjoni Lineari Mħallta-Integra (MILP) toffri alternattiva aktar effiċjenti. Din it-teknika avvanzata tiddetermina kemm l-ordni tal-istazzjonijiet kif ukoll tas-segmenti f'pass wieħed. Tirriżulta fl-inqas numru ta' operazzjonijiet ta' ripożizzjonament u segmenti mħallta mill-ġdid. Dan jagħmilha effettiva ħafna biex timminimizza l-immaniġġjar tal-partijiet waqt tekniki kumplessi tat-tgħawwiġ tal-folji tal-metall.
Benefiċċji Awtomatizzati tat-Tgħawwiġ tal-Folji tal-Metall
Sistemi awtomatizzati għat-tgħawwiġ tal-folji tal-metall joffru bosta vantaġġi. Dawn iżidu b'mod sinifikanti l-kapaċità tal-produzzjoni. Dawn is-sistemi joperaw il-ħin kollu, u jippermettu lill-kumpaniji jimmaniġġjaw volumi akbar. L-awtomazzjoni timminimizza r-rati ta' żbalji. Dan iwassal għal kwalità konsistenti tal-partijiet u tnaqqis fl-iskart. Il-kumpaniji jiksbu tfaddil fl-ispejjeż fit-tul. Dan ġej minn konsum imnaqqas tal-materjal, skart minimizzat, u effiċjenza akbar fil-produzzjoni. L-awtomazzjoni tippermetti wkoll aġġustament flessibbli tal-kapaċitajiet ta' produzzjoni. Dan joffri skalabbiltà aħjar għall-manifatturi. Is-sistemi awtomatizzati jtejbu r-rendiment billi jissimplifikaw l-operazzjonijiet. Huma jżidu l-preċiżjoni u l-veloċità. Huma jeliminaw l-iżball uman u jimminimizzaw id-dewmien fil-produzzjoni. Dan iwassal għal tlestija aktar mgħaġġla tal-proġett u ħinijiet taċ-ċiklu mnaqqsa. It-tnaqqis fl-ispejjeż iseħħ ukoll permezz ta' utilizzazzjoni ottimizzata tal-materjal. Dan jimminimizza l-iskart u jnaqqas l-ispejjeż tal-materja prima. Softwer avvanzat jippermetti nesting u qtugħ preċiżi. L-ispejjeż tax-xogħol jonqsu billi jissimplifikaw il-proċessi u jimminimizzaw l-intervent uman.
Qtugħ bil-Laser għal Mudelli Ċatti Kumplessi
Qtugħ bil-lejżer għandu rwol vitali fit-tħejjija ta' materjali għal liwi kumpless tal-folji tal-metall. Joħloq mudelli ċatti preċiżi ħafna. Dawn il-mudelli jservu bħala l-pedament għal partijiet mgħawġa kumplessi. It-teknoloġija tal-lejżer tippermetti ġeometriji kumplessi u tolleranzi stretti. Dan jiżgura li l-partijiet mgħawġa joqogħdu flimkien perfettament. L-eżattezza tal-blanks maqtugħin bil-lejżer tnaqqas l-iżbalji f'operazzjonijiet sussegwenti ta' liwi. Dan jikkontribwixxi għall-kwalità u l-effiċjenza ġenerali tal-prodott.
Il-ħakma ta' liwi kumpless tal-folji tal-metall teħtieġ approċċ komprensiv. Il-fabbrikanti jintegraw teknoloġija avvanzata tekniki tal-liwi tal-folji tal-metall, għodda speċjalizzata, u għażla bir-reqqa tal-materjali. Japplikaw ukoll strateġiji ta’ disinn u awtomazzjoni maħsuba. Dan jiżgura riżultati preċiżi u ta’ kwalità għolja għal ġeometriji kumplessi. Dan il-metodu olistiku jmexxi l-innovazzjoni u l-effiċjenza fil-manifattura moderna.
Mistoqsijiet Frekwenti
X'inhu springback fil-liwi tal-folji tal-metall?
Ir-rebound iseħħ meta parti tal-metall mgħawġa terġa' lura parzjalment għall-forma oriġinali tagħha wara li l-forza tal-liwi tinħeles. Il-materjal iżomm xi memorja elastika. Il-fabbrikanti spiss jgħawġu żżejjed il-materjal biex jikkumpensaw għal dan l-effett.
Għaliex l-għażla tal-materjal hija kruċjali għal liwjiet kumplessi?
Il-proprjetajiet tal-materjal jinfluwenzaw direttament ir-riżultati tal-liwi. Is-saħħa tar-rendiment, is-saħħa tat-tensjoni, u d-duttilità jiddeterminaw kif materjal jiddeforma. L-għażla tal-materjal korrett tipprevjeni l-qsim, it-tiċrit, u tiżgura li l-parti tissodisfa r-rekwiżiti tas-saħħa.
Kif iċ-ċelloli robotiċi tat-tgħawwiġ huma ta' benefiċċju għall-manifattura?
Ċelloli robotiċi tat-tgħawwiġ awtomatizza l-proċess tat-tgħawwiġ. Huma joffru preċiżjoni, konsistenza u effiċjenza għolja. Dawn is-sistemi jżidu l-kapaċità tal-produzzjoni, inaqqsu l-iżbalji umani u jtejbu s-sigurtà fuq il-post tax-xogħol. Iwasslu wkoll għal iffrankar sinifikanti fl-ispejjeż.
Għal xiex tintuża t-tgħawwiġ inkrementali?
It-tgħawwiġ inkrementali joħloq kurvi lixxi u kontinwi fil-folja tal-metall. Din it-teknika tuża serje ta' liwjiet żgħar u suċċessivi. Tevita l-ħtieġa għal għodda apposta għalja għal kurvi uniċi. Il-fabbrikanti jużawha għal raġġi kbar jew forom kumplessi u mhux uniformi.